Kecocokan botol dan tutup tidak selesai ketika tutup bisa diputar dengan tangan. Kemasan perlu tetap rapat setelah proses, menghadapi distribusi, dan dapat dibuka sesuai kebutuhan pengguna. Sembilan pemeriksaan berikut menghubungkan bentuk mulut, sistem seal, dan lini pengisian sebenarnya.
Sembilan pemeriksaan kecocokan botol dan tutup
| Langkah | Pemeriksaan | Cara memastikan |
|---|---|---|
| 1 | Kode mulut botol sesuai dengan kode tutup. | Dokumen produk, edisi standar, dan kode tutup yang dipesan. |
| 2 | Dimensi dan toleransi area pasangan sesuai. | Kedua pemasok membandingkan gambar; T, E, I, S, H jika digunakan sistem tersebut. |
| 3 | Kelompok mulut cocok untuk CT, lug, crown, ROPP, crimp, atau gabus. | Jenis tutup, gambar, dan mekanisme penutupan. |
| 4 | Geometri serta kondisi bidang seal memenuhi kriteria. | Batas cacat, pengukuran yang relevan, dan uji kerapatan kemasan. |
| 5 | Liner sesuai dengan produk dan proses. | Konfirmasi pemasok tutup serta data uji. |
| 6 | Gaya pemasangan dan pembukaan sesuai sistem penutup. | Parameter pemasok yang diperiksa pada sampel setelah proses. |
| 7 | Cincin bukti buka atau lug memiliki pasangan geometri yang benar. | Gambar dan tutup nyata pada botol nyata. |
| 8 | Mesin penutup dapat menangani botol baru. | Uji lini serta konfirmasi penyetelan atau komponen pengganti jika diperlukan. |
| 9 | Dekorasi dan label tidak mengganggu area seal. | Sampel akhir dengan batas area pengerjaan yang disetujui. |
Pemeriksaan 1–3: Pastikan sistem mulut botol
Kode seperti 28-400 membantu menentukan keluarga dimensi untuk mulai dibandingkan. Sebutan 63 TO pada jar 380 ml (12,8 US fl oz) masih memerlukan informasi varian mulut, lug, tinggi, dan tutup. Diameter nominal saja belum cukup untuk menentukan pengganti.
Gambar harus menunjukkan ukuran kritis beserta toleransinya. T, E, I, S, dan H digunakan pada sistem tertentu; baca menurut definisi sistem tersebut. Jangan menerapkan tabel botol plastik pada botol kaca, atau gambar umum satu keluarga tutup pada semua produk, tanpa konfirmasi kedua pemasok.
Mekanisme pemasangan juga berbeda. Pada botol spirit 750 ml (25,4 US fl oz), ROPP dan CT dapat memiliki diameter nominal sama tetapi membutuhkan konfigurasi berbeda. Mesin ROPP membentuk ulir pada cangkang tutup aluminium mengikuti bentuk mulut kaca yang sudah terbentuk. Mesin itu tidak membuat ulir baru pada kaca.
Mulut crimp untuk sejumlah pompa parfum, bibir crown, dan lubang sumbat bar-top masing-masing mempunyai kebutuhan sendiri. Pastikan kelompok penutup sebelum membahas harga botol atau mempertahankan kepala mesin lama.
 Kerapatan bergantung pada bidang kontak mulut dengan komponen seal, bukan hanya diameter dalam nama produk.
Pemeriksaan 4–6: Bidang seal, liner, dan gaya penutupan
Sumbing, retak, gelombang, atau penyimpangan geometri pada bidang seal perlu dinilai terhadap kriteria pesanan. SGSBOTTLE memakai pemeriksaan mesin disertai pemeriksaan manual di Shandong; Xuzhou memeriksa 100% produk secara manual. Untuk jar bermulut lebar, ISO 9885 adalah metode pengukuran kerataan. Batas penerimaan tetap harus dinyatakan pada dokumen yang berlaku.
Liner melengkapi sistem tersebut. Busa, pulp berlapis foil, plastisol, foil segel induksi, dan sumbat bagian dalam bekerja dengan cara berbeda. Pilih berdasarkan produk, permukaan botol, suhu, tekanan atau vakum, serta durasi proses. Jangan menganggap setiap foil induksi cocok untuk semua kaca.
Baik botol 500 ml (16,9 US fl oz), 250 ml (8,5 US fl oz), maupun 30 ml (1 US fl oz), sertakan kondisi pengisian panas, pasteurisasi, atau pengisian dingin sebenarnya. Suhu yang disebut sebagai contoh tidak boleh dipakai sebagai batas kerja yang dijamin pabrik.
Pada tutup ulir, cek torsi pemasangan dan pembukaan menurut pemasok. Torsi buka setelah kemasan melewati proses serta waktu penyimpanan yang relevan sangat penting. Terlalu longgar atau terlalu kencang sama-sama dapat menyebabkan masalah. Tabel torsi tutup ulir tidak langsung berlaku untuk crown, crimp, atau gabus; sistem itu memerlukan parameter gaya atau geometri yang sesuai.
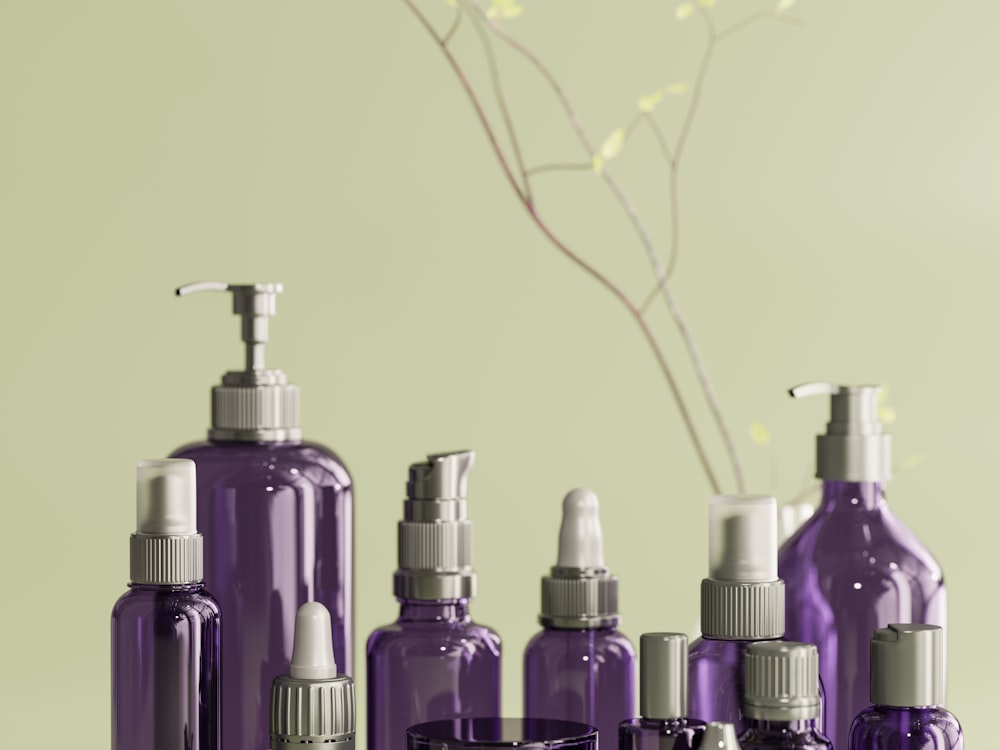 Pompa, penetes, dan penyemprot memerlukan gambar mulut serta pengujian untuk rakitan yang dipilih.
Pemeriksaan 7–9: Jalankan botol dan tutup pada lini
Cincin bukti buka memerlukan bead dan gerakan yang cocok. Tutup lug membutuhkan jumlah serta posisi pasangan yang benar. Gunakan botol nyata untuk memeriksa mekanismenya, bukan hanya nama kode.
Chuck penutup, tinggi kepala, pengumpan tutup, star wheel, serta ketegakan botol dapat memengaruhi kinerja pada kecepatan produksi. Katalog SGSBOTTLE mencakup 10.000+ desain; angka itu bukan pernyataan bahwa semua kode selalu tersedia di gudang. Konfirmasikan ketersediaan sampel desain yang ada. Proyek cetakan sampel menyediakan 5–10 sampel dekorasi sesuai ruang lingkup yang disepakati; alokasikan kebutuhan uji sebelum persetujuan.
Pelapisan warna, efek buram, sablon, dan label memerlukan batas area pengerjaan. Periksa agar bidang seal, ulir, dan kontak dengan kepala mesin tetap sesuai. Sampel akhir juga dipakai menilai daya rekat label, bukan hanya memilih warna.
Data yang dikirim ke SGSBOTTLE
Kirim sampel atau gambar tutup, kode mulut jika diketahui, produk dan suhu pengisian, serta mesin penutup dan metode penyegelan. SGSBOTTLE memilih desain untuk evaluasi dari 2 lokasi produksinya dan menyertakan gambar terkait dalam penawaran. Jika diperlukan mulut khusus, geometrinya disepakati pada tahap desain dan cetakan sampel. Uji pada lini Anda menentukan penyetelan yang diperlukan sebelum pesanan produksi.