การอบคลายความเค้นขวดแก้วช่วยควบคุมความเค้นที่เหลือจากการขึ้นรูป หากพบรอยร้าวระหว่างบรรจุโดยไม่เห็นรอยกระแทก ควรพิจารณาประเด็นนี้ด้วย แต่ขวดแตกโดยไม่เห็นสาเหตุไม่ได้ยืนยันว่าเตาอบมีปัญหา รอยขีดข่วน ตำหนิจากการขึ้นรูป และภาระบนสายบรรจุล้วนต้องตรวจสอบร่วมกัน
การเย็นตัวไม่สม่ำเสมอทิ้งอะไรไว้ในขวด
แก้วนำความร้อนได้ค่อนข้างช้า เมื่อผิวและส่วนด้านในเย็นตัวต่างอัตรากัน แต่ละส่วนจึงหดตัวไม่เท่ากัน หากความต่างนี้ยังคงอยู่เมื่อแก้วคลายความเค้นได้ไม่ทัน ก็อาจเกิดความเค้นตกค้าง
ความเค้นดังกล่าวทำงานร่วมกับภาระทางกลหรือความร้อนในภายหลัง จึงประเมินความแข็งแรงจากความหนาที่มองเห็นเพียงอย่างเดียวไม่ได้ เป้าหมายของการอบคือควบคุมประวัติอุณหภูมิและผลลัพธ์ ไม่ใช่ทำให้ทุกจุดของขวดถึงอุณหภูมิห้องในเวลาเดียวกันพอดี
สามช่วงของเตาอบคลายความเค้น
| ช่วงกระบวนการ | สิ่งที่ควบคุม | ความหมายต่อการเลือกขวด |
|---|---|---|
| ให้ความร้อนและคงอุณหภูมิตามความเหมาะสม | ทำให้ขวดอยู่ในสภาวะที่ความเค้นคลายตัวได้ | ลดผลจากประวัติความร้อน แต่ไม่แก้รูปทรงผิดหรือกำจัดตำหนิทุกชนิด |
| ลดอุณหภูมิผ่านช่วงอบอย่างควบคุม | จำกัดความต่างของอุณหภูมิที่อาจทิ้งความเค้นไว้ในผนังและก้นขวด | ต้องพิจารณาชนิดแก้ว ความหนา รูปทรง และการวางขวดบนสายพาน |
| ลดอุณหภูมิต่อไปยังส่วนตรวจสอบ | ทำให้ขวดพร้อมสำหรับขั้นต่อไปด้วยอัตราที่ผ่านการยืนยัน | อาจเย็นเร็วขึ้นได้ในช่วงที่เหมาะสม แต่การเย็นเร็วเกินไปยังทำให้เกิดความต่างอุณหภูมิและแตกร้าวได้ |
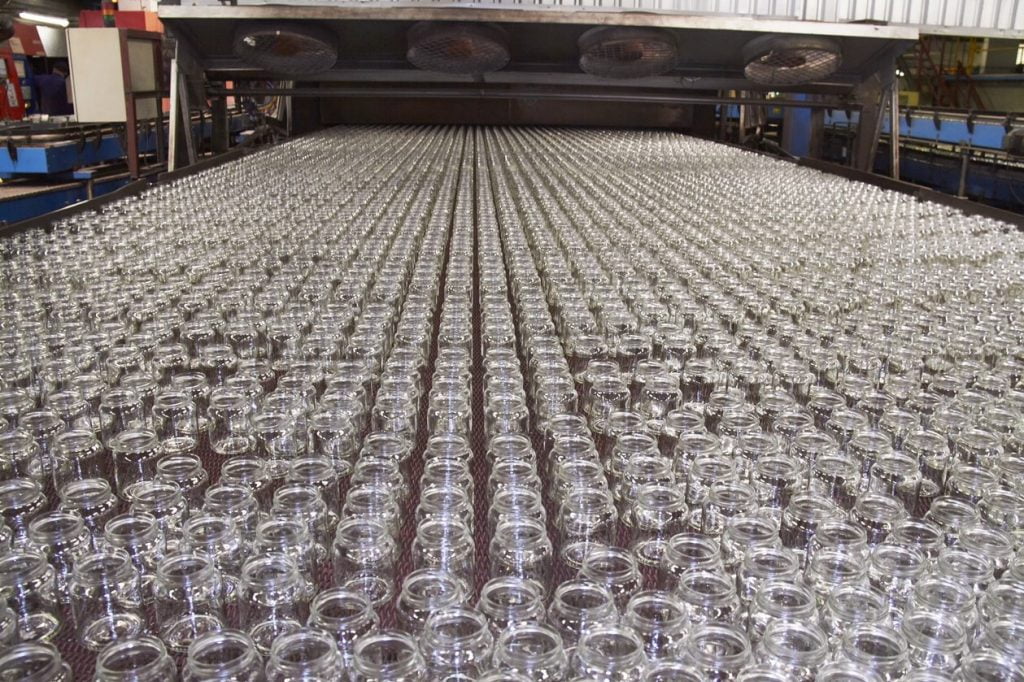
เวลาอยู่ในเตาไม่ได้กำหนดตายตัวว่าหนึ่งชั่วโมงสำหรับทุกขวด ก้นหนา อุณหภูมิขาเข้า ปริมาณขวดบนสายพาน และรูปแบบเตาล้วนมีผล การเปลี่ยนความเร็วต้องยืนยันด้วยผลตรวจ ไม่ควรตั้งสมมติฐานว่าช่วงปลายเตาปลอดจากปัญหาความเค้นเสมอ
อ่านผลตรวจด้วยแสงโพลาไรซ์ให้ตรงความหมาย
ความเค้นมีผลต่อการเดินทางของแสงผ่านแก้ว เครื่องตรวจแบบโพลาไรซ์ช่วยให้เห็นหรือวัดผลนั้นได้ สีหรือลวดลายที่ปรากฏไม่ได้บอกค่าความแข็งแรงของขวดโดยตรง
ASTM C148 อธิบายวิธีประเมินสภาวะการอบของภาชนะแก้วโซดาไลม์ซิลิกาจากความหน่วงเชิงแสงสัมพัทธ์ เมื่อต้องการรายงาน ควรระบุวิธี จุดอ่านค่า ความหนาที่เกี่ยวข้อง และเกณฑ์ยอมรับของโครงการ ค่านี้ไม่ใช่เพียงมุมหมุนของแสง และไม่ใช้แทนการทดสอบการเปลี่ยนอุณหภูมิฉับพลัน
 SGSBOTTLE มีฐานผลิต 2 แห่ง ผลตรวจความเค้นยังต้องสัมพันธ์กับตัวอย่าง วิธีตรวจ และล็อตที่เกี่ยวข้อง
SGSBOTTLE มี 14 สายการผลิตที่ซานตงและสวีโจว สำหรับคำสั่งซื้อแต่ละรายการ ควรตกลงหัวข้อทดสอบ การสุ่มตัวอย่าง และเอกสารที่ต้องการก่อน ข้อมูลขนาดโรงงานไม่ได้หมายความว่าทุกขวดหรือทุกสายมีรายงานเหมือนกันทั้งหมด
กระบวนการใดอาจทำให้ปัญหาปรากฏ
การบรรจุร้อน พาสเจอไรซ์ ล้างด้วยน้ำร้อน และรอบการล้างใช้งานอาจทำให้อุณหภูมิข้ามผนังขวดต่างกัน ต้องพิจารณาความเค้นตกค้างร่วมกับอุณหภูมิเริ่มต้น อัตราการเปลี่ยนแปลง สภาพผิว และการออกแบบ
ขวด 500 ml (16.9 US fl oz) ที่ย้ายจากคลังเย็นไปยังสภาพแวดล้อมอุ่นก็ควรประเมินจากเงื่อนไขจริง การย้ายคลังไม่ได้สร้างการเปลี่ยนอุณหภูมิที่อันตรายเสมอ และความเสียหายระหว่างขนส่งไม่ยืนยันว่าอบผิด ควรเก็บข้อมูลล็อต เศษขวด การจัดพาเลต และประวัติการจัดการไว้ประกอบการตรวจสอบ
ข้อมูลสามกลุ่มที่ควรถามผู้ผลิต
ขอผลประเมินการอบจากตัวอย่างของล็อตที่เกี่ยวข้อง พร้อมวิธีและเกณฑ์ที่ตกลงกัน หากกระบวนการใช้ความร้อนหรือเปลี่ยนอุณหภูมิมาก ให้กำหนดการทดสอบที่สะท้อนการใช้งานด้วย จากนั้นสอบถามวิธีเฝ้าดูเตา การบันทึกค่าผิดปกติ และการจัดการสินค้าที่ผลิตนอกขอบเขตควบคุม
ตัวอย่างในห้องแสดงสินค้าไม่ใช่ตัวแทนของทุกล็อต คำว่าเฝ้าดูต่อเนื่องก็ควรมีขอบเขตและหลักฐานรองรับ ไม่ควรถือว่าเป็นแนวปฏิบัติที่ยืนยันแล้วของทุกโรงงานเพียงเพราะมีคำอธิบายกระบวนการทั่วไป
เตรียมข้อมูลเพื่อขอราคา
ส่งความจุเป็น ml และ oz ชนิดผลิตภัณฑ์ อุณหภูมิขวดก่อนบรรจุ อุณหภูมิบรรจุ ขั้นตอนพาสเจอไรซ์หรือล้างร้อน รวมถึงสภาพเก็บรักษาและขนส่ง ข้อมูลเหล่านี้ช่วยให้ทีม SGSBOTTLE ที่ซานตงและสวีโจวหารือแบบขวดและแผนตรวจสอบก่อนสั่งซื้อ ส่วนผลเฉพาะต้องอ้างอิงตัวอย่างและโปรแกรมทดสอบที่ตกลงกัน