ช็อกความร้อนขวดแก้วเป็นประเด็นที่ควรพิจารณาตั้งแต่ออกแบบการบรรจุร้อน การล้าง และการพาสเจอไรซ์ ผิวด้านใน ผิวด้านนอก และส่วนต่าง ๆ ของขวดอาจเปลี่ยนอุณหภูมิไม่พร้อมกัน การเลือกบรรจุภัณฑ์จึงต้องอาศัยลำดับการเปลี่ยนอุณหภูมิของขวด มากกว่าตัวเลขอุณหภูมิบรรจุในสเปกผลิตภัณฑ์เพียงค่าเดียว
ผลต่างอุณหภูมิทำให้ขวดเกิดช็อกความร้อนได้อย่างไร?
แก้วขยายตัวเมื่อร้อนขึ้น หากผิวด้านหนึ่งร้อนเร็วกว่าอีกด้าน การขยายตัวที่ไม่เท่ากันจะสร้างความเค้นในผนัง รอยร้าวอาจเริ่มเมื่อความเค้นร่วมกับสภาพตำหนิเกินความสามารถที่ตัวอย่างนั้นรับได้
จุดเริ่มร้าวไม่จำเป็นต้องเป็นจุดบางที่สุดหรือรอยขีดข่วนที่อยู่ใกล้ที่สุดเสมอไป รูปร่าง การกระจายอุณหภูมิ ความเค้นตกค้าง และตำแหน่งตำหนิล้วนเกี่ยวข้อง อีกทั้งไม่ควรสรุปว่าความร้อนสูงไม่มีทางทำให้แก้วเสียหาย เพราะภาชนะยังต้องใช้งานภายในขอบเขตที่เหมาะสม
สี่ขั้นตอนที่ต้องตรวจความเสี่ยงช็อกความร้อนขวด
| ขั้นตอน | ความต่างอุณหภูมิที่ต้องพิจารณา | แนวทางประเมิน |
|---|---|---|
| บรรจุร้อน | ผลิตภัณฑ์ทำให้ผิวด้านในร้อนก่อนด้านนอก | ยืนยันอุณหภูมิเริ่มต้นของขวด และการอุ่นขวดล่วงหน้าหากเหมาะกับกระบวนการอาหาร |
| พาสเจอไรซ์ | ช่วงให้ความร้อนและลดความร้อนเปลี่ยนอุณหภูมิตามเวลา | ตรวจทั้งอุณหภูมิและอัตราการเปลี่ยนระหว่างแต่ละช่วง |
| ล้างด้วยน้ำร้อน | น้ำร้อนสัมผัสขวดที่เย็นกว่า | ประเมินขั้นเพิ่มและลดอุณหภูมิกับสภาพการล้างจริง |
| ย้ายจากโซ่ความเย็นสู่สภาพร้อนชื้น | ขวดเย็นพบสภาพแวดล้อมต่างไป และอาจมีหยดน้ำควบแน่น | ประเมินร่วมกับข้อกำหนดควบคุมอุณหภูมิอาหาร ห้ามปล่อยสินค้าให้อุ่นเพียงเพื่อป้องกันขวด |
ขวด 330 ml (11.2 US fl oz) ในโซ่ความเย็นต้องใช้แผนขนส่งที่ผ่านการยืนยันสำหรับผลิตภัณฑ์นั้น การรอให้ทั้งพาเลทมีอุณหภูมิเท่าสภาพแวดล้อมหรือเปลี่ยนเวลาการเปิดตู้ไม่ใช่คำแนะนำที่ใช้ได้ทุกกรณี เพราะอาจกระทบคุณภาพและความปลอดภัยของอาหาร
อ่านรายงานทดสอบช็อกความร้อน ASTM C149
ASTM C149 และ ISO 7459 เป็นเอกสารอ้างอิงสำหรับหารือกับห้องปฏิบัติการเรื่องความทนช็อกความร้อนของภาชนะแก้ว คำสั่งทดสอบควรระบุมาตรฐานและฉบับ อุณหภูมิร้อนและเย็น เวลา วิธีการย้ายตัวอย่าง จำนวนตัวอย่าง และเกณฑ์ยอมรับ การระบุผลต่างอุณหภูมิเพียงค่าเดียวให้ข้อมูลไม่ครบ
ตัวอย่างเช่น ผลต่าง 42 °C หมายถึงความแตกต่างระหว่างสองอุณหภูมิ ไม่ได้หมายความว่าขวดได้รับอนุมัติให้ใช้งานที่อุณหภูมิจริง 42 °C ผลทดสอบในห้องปฏิบัติการก็ไม่ได้ทำให้ละเลยอัตราการให้ความร้อน ฝาปิด ผลิตภัณฑ์ หรือความเสียหายจากสายบรรจุได้
SGSBOTTLE มี 7 สายการผลิตในซานตง ต้องยืนยันแผนเก็บตัวอย่าง ความพร้อมของการทดสอบ และขอบเขตรายงานสำหรับรหัสขวดในแผนคุณภาพ จำนวนสายการผลิตไม่ได้ยืนยันว่าทุกผลิตภัณฑ์ผ่านเงื่อนไขทดสอบเดียวกันแล้ว
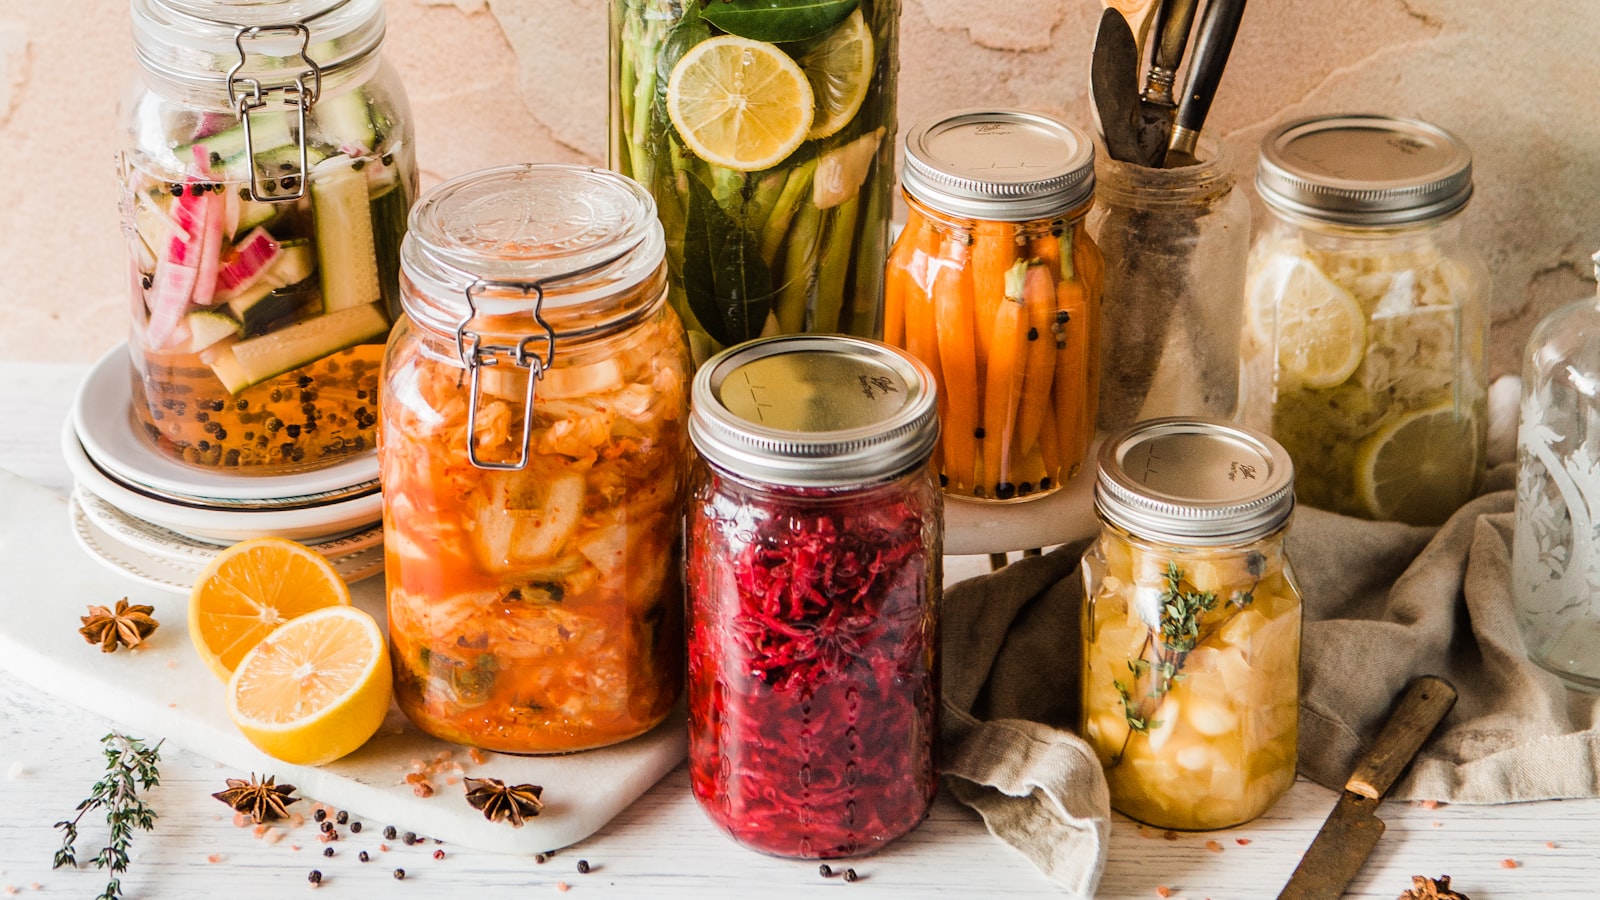 ภาพประกอบภาชนะอาหาร การให้ความร้อนและลดความร้อนต้องสอดคล้องกับกระบวนการที่ผ่านการยืนยันแล้ว
น้ำหนักขวดใช้แทนผลทดสอบช็อกความร้อนไม่ได้
ผนังหนาอาจรักษาความต่างอุณหภูมิระหว่างผิวด้านในกับด้านนอกได้นานกว่า แต่ไม่ได้หมายความว่าขวดเบาทุกใบดีกว่าขวดหนัก ต้องพิจารณาความสม่ำเสมอของผนัง รูปทรงไหล่และก้น ตำหนิผิว และประวัติการจัดการร่วมกัน
สำหรับขวด 750 ml (25.4 US fl oz) การเปรียบเทียบแบบด้วยวิธีทดสอบและแผนสุ่มตัวอย่างเดียวกันให้ประโยชน์มากกว่าการเทียบน้ำหนักอย่างเดียว แม้ผนังกระจายตัวสม่ำเสมอ ก็ยังไม่ยืนยันความเหมาะสมกับการบรรจุร้อนของคุณหากไม่ได้ทดสอบ
ความเค้นตกค้างและรอยขีดข่วนในขวด
ความเค้นตกค้างจากการอบคลายเค้นอาจรวมกับความเค้นที่เกิดจากการเปลี่ยนอุณหภูมิ การตรวจสภาพการอบด้วยวิธีที่เหมาะสม เช่น ASTM C148 ให้ข้อมูลประกอบ แต่ใช้แทนการทดสอบช็อกความร้อนไม่ได้ ผลตรวจทางแสงไม่ได้ระบุอุณหภูมิบรรจุที่ปลอดภัยโดยอัตโนมัติ
รอยขีดข่วนและความเสียหายจากการสัมผัสบนสายพานอาจทำให้ความเค้นกระจุกตัว ตัวอย่างตอนรับสินค้า หลังล้าง และหลังบรรจุจึงอาจมีสภาพผิวต่างกัน ควรประเมินการเคลือบผิวและการจัดการร่วมกับผลทดสอบ แทนการสรุปว่าความหนาเป็นสาเหตุของทุกปัญหา
ข้อมูลช็อกความร้อนสำหรับขอใบเสนอราคา
ส่งความจุในหน่วย ml และ US fl oz อุณหภูมิขวดก่อนบรรจุ อุณหภูมิผลิตภัณฑ์ เงื่อนไขล้างและพาสเจอไรซ์ การลดความร้อน และความเปลี่ยนแปลงระหว่างขนส่ง หากเคยเกิดการแตกร้าว ภาพตำแหน่งร้าวและบันทึกเวลา/อุณหภูมิจะช่วยทีมเทคนิคตรวจหาสาเหตุ
SGSBOTTLE มี 2 ฐานการผลิตในซานตงและสวีโจว ก่อนสั่งซื้อให้ตกลงแบบ แผนตัวอย่าง วิธีทดสอบ และเกณฑ์ช็อกความร้อนเป็นลายลักษณ์อักษร ใบเสนอราคาและเอกสารคุณภาพต้องตรงกับขอบเขตที่ยืนยันสำหรับโครงการ