เป่า–เป่าเป็นหนึ่งในวิธีขึ้นรูปขวดแก้วคอแคบ หลังส่งกอบเข้าแม่พิมพ์ ลมช่วยสร้างพรีฟอร์มที่มีช่องกลวง ก่อนนำไปเป่าเป็นขวดในแม่พิมพ์ที่สอง การเข้าใจสองขั้นนี้ช่วยให้ผู้ซื้อคุยเรื่องรูปทรง การกระจายความหนาผนัง และน้ำหนักได้ตรงประเด็นเมื่อเทียบทางเลือกผลิต
สี่ช่วงในรอบเป่า–เป่า
| ช่วงทำงาน | สิ่งที่เกิดขึ้น | สิ่งที่ต้องควบคุม |
|---|---|---|
| อัดลมเพื่อจัดแก้วเข้าที่ | ลมช่วยส่งแก้วเข้าสู่บริเวณแม่พิมพ์ขั้นต้นและแหวนคอเพื่อสร้างส่วนปาก | การส่งกอบ เวลา แรงดัน และสภาพชุดขึ้นรูปปาก |
| เป่าย้อนสร้างพรีฟอร์ม | ลมสร้างช่องภายในแก้วให้เป็นพรีฟอร์มกลวง | รูปร่างและการกระจายอุณหภูมิก่อนย้ายพรีฟอร์ม |
| ย้ายและให้ผิวรับความร้อนจากด้านใน | พรีฟอร์มถูกกลับไปยังแม่พิมพ์สุดท้าย ความร้อนจากด้านในถ่ายออกสู่ผิว | ตำแหน่ง เวลาย้าย และสภาพความร้อนที่เหมาะสม ไม่ใช่อุณหภูมิเท่ากันสมบูรณ์ทุกจุด |
| เป่าขั้นสุดท้าย | พรีฟอร์มขยายถึงผิวแม่พิมพ์เพื่อสร้างทรงและลายนูนของขวด | แรงดัน เวลา การระบายอากาศ อุณหภูมิ และการกระจายวัสดุสุดท้าย |
คำว่าสองขั้นหมายถึงการสร้างพรีฟอร์มและการสร้างขวดสำเร็จ ไม่ได้หมายความว่าทั้งรอบมีการใช้ลมเพียงสองจังหวะ สภาพการทำงานทั้งสองฝั่งเครื่องมีผลต่อผลลัพธ์ได้
ทำไมแหวนคอจึงมีหน้าที่แยกต่างหาก
ส่วนปากถูกสร้างตั้งแต่ขั้นต้นและแหวนคอช่วยจับระหว่างย้ายพรีฟอร์ม บริเวณนี้ต้องทำงานร่วมกับฝา จึงต้องเลือกและบำรุงรักษาชุดขึ้นรูปให้เหมาะสม
การอธิบายลำดับนี้ไม่จำเป็นต้องถือว่าปากเป็นส่วนที่บางที่สุดของขวดเสมอ และการสร้างก่อนก็ไม่ได้รับรองความแม่นยำเอง อุณหภูมิ การป้อน ความสะอาด การสึก และการติดตั้งแม่พิมพ์ยังต้องควบคุม ขวดทรงซับซ้อนก็ต้องตรวจมิติปากและชุดฝาแยกต่างหาก
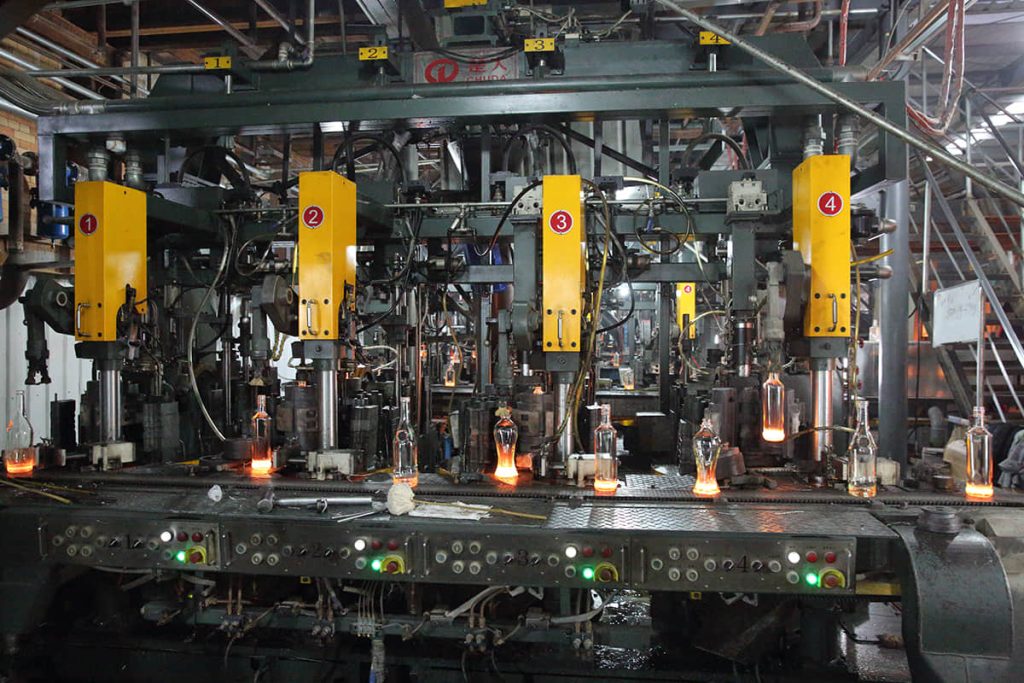 SGSBOTTLE มีฐานผลิต 2 แห่ง แหวนคอ แม่พิมพ์ขั้นต้น และแม่พิมพ์สุดท้ายต้องทำงานสอดคล้องกับแต่ละแบบ
เมื่อใดควรพิจารณาเป่า–เป่า
ขวดสุราที่ตั้งใจให้น้ำหนักมากตามภาพลักษณ์แบรนด์มีเป้าหมายต่างจากขวดเครื่องดื่มเบา ไหล่ ก้นเว้า หรือทรงไม่สมมาตรก็มีโจทย์เฉพาะ เป่า–เป่าอาจเหมาะสม แต่ไม่ได้หมายความว่าทุกรูปทรงเช่นนี้อยู่นอกขีดความสามารถ NNPB แน่นอน
งานสั้นหรืองานเฉพาะควรเปรียบเทียบแม่พิมพ์ที่มี การเตรียมสาย ข้อกำหนดคุณภาพ และตารางผลิต ไม่ควรถือว่าชุดแม่พิมพ์เป่า–เป่าถูกกว่าเสมอ หรือเปลี่ยนงานได้เร็วกว่าในทุกกรณี
ซานตงมี 7 สายการผลิตสำหรับ flint และ super flint พร้อมความสามารถ NNPB ตามขอบเขตที่ระบุ วิธีผลิตของแต่ละขวดยังต้องประเมิน ความสามารถของฐานผลิตไม่ใช่หลักฐานว่าแบบใดแบบหนึ่งเคยผลิตบนทุกสายแล้ว
เทียบน้ำหนักและต้นทุนกับ NNPB
NNPB อาจเปิดโอกาสให้ควบคุมพรีฟอร์มและลดมวลได้ดีขึ้น แต่เป่า–เป่าก็ควบคุมลม อุณหภูมิ และเวลา ไม่ได้ปล่อยแก้วกระจายแบบสุ่มทั้งหมด จึงไม่มีน้ำหนักส่วนเกินค่าคงที่ที่ใช้ตัดสินขวดเป่า–เป่าทุกแบบ
สำหรับขวดเครื่องดื่ม 330 ml (11.2 US fl oz) ที่ผลิตจำนวนมาก ส่วนต่างไม่กี่กรัมอาจมีนัยสำคัญ ควรเทียบความจุ เงื่อนไขใช้งาน และระดับการตรวจยืนยันเดียวกัน แล้วรวมแม่พิมพ์ อัตราผลผลิต บรรจุภัณฑ์ และพิกัดตู้ ขวดเบาลงไม่จำเป็นต้องลดค่าระวางหากตู้เต็มปริมาตรก่อนเต็มน้ำหนัก
หากแบรนด์เลือกขวดหนักโดยตั้งใจ น้ำหนักเพิ่มก็ยังมีผลต่อวัสดุและขนส่ง เพียงแต่เป้าหมายการออกแบบต่างจากขวดเบา ควรระบุความสำคัญนี้ให้ชัด แทนการถือว่าต้นทุนของมวลเพิ่มหายไป
ระบุอะไรในแบบและแผนทดสอบ
ตกลงความจุ น้ำหนักเป้าหมาย ขอบเขตการกระจายความหนา มิติปาก และระบบฝา ความทนแรงดัน การกระแทก หรือการเปลี่ยนอุณหภูมิต้องอ้างอิงการทดสอบที่เหมาะสมกับแบบ หลักนี้ใช้กับกด–เป่าและ NNPB เช่นกัน
สำหรับทรงเฉพาะ ควรถามแนวทางพรีฟอร์มและแม่พิมพ์ที่จะทำให้ได้รูปนั้น ชื่อกระบวนการไม่ใช่คำรับรองว่าทำได้ทุกทรง ใบเสนอราคาควรระบุฐานและแผนผลิตที่ยืนยันแล้ว ไม่ใช่สัญญาว่าใช้หมายเลขสายเดิมกับทุกคำสั่งซื้อโดยไม่ประเมิน
เตรียมข้อมูลขอราคาขวด
ส่งแบบหรือขวดอ้างอิง น้ำหนักเป้าหมาย ความจุเป็น ml และ oz ชนิดผลิตภัณฑ์ ฝา และความต้องการรายปี SGSBOTTLE จะหารือวิธีกับฐานผลิตที่เหมาะสมในซานตงและสวีโจว ยืนยันตัวอย่าง เกณฑ์ตรวจ และตารางสั่งซื้อก่อนผลิตจำนวนมาก