กระบวนการผลิตขวดแก้วเชื่อมตั้งแต่ส่วนผสมวัตถุดิบไปถึงรูปทรง น้ำหนัก การตรวจสอบ และบรรจุภัณฑ์ขนส่ง SGSBOTTLE จัดหาผ่าน 14 สายการผลิตในซานตงและสวีโจว มณฑลเจียงซู แปดขั้นตอนต่อไปนี้อธิบายที่มาของตัวเลขในแบบและใบเสนอราคา ทั้งความหนาผนัง ความใส น้ำหนัก และจำนวนขวดต่อตู้ โดยอุปกรณ์ของสองพื้นที่ไม่ได้เหมือนกันทั้งหมด
1. เตรียมส่วนผสมวัตถุดิบ
ทรายซิลิกา โซดาแอช หินปูน สารเติมแต่ง และเศษแก้วถูกชั่งตามสูตร ส่วนผสมของ SGSBOTTLE ใช้เศษแก้วรีไซเคิลเฉลี่ย 20% และอาจสูงถึง 30% ตามสี ตัวเลขนี้เป็นสัดส่วนวัตถุดิบ ไม่ควรนำไปอ้างเป็นเปอร์เซ็นต์ลดการปล่อยคาร์บอนของขวดโดยตรง
สีของเนื้อแก้วเริ่มตั้งแต่ขั้นตอนนี้เช่นกัน สารประกอบเหล็กและกำมะถันใช้สร้างสีชา โครเมียมให้สีเขียว ส่วนวัตถุดิบที่มีเหล็กต่ำช่วยให้แก้วใสพิเศษมีสีเขียวเจือปนน้อยลง สำหรับผู้ซื้อ สีในเนื้อแก้วและเกรดความใสจึงสัมพันธ์กับแผนเตาหลอม หากสียังไม่อยู่ในแผนผลิต ต้องยืนยันจำนวนขั้นต่ำและกำหนดเวลาแยกต่างหาก
2. หลอมแก้วตามแผนสี
ส่วนผสมหลอมที่อุณหภูมิประมาณ 1,500 °C เตาทำงานต่อเนื่อง ไม่ได้หยุดเพื่อเปลี่ยนสีตามคำสั่งซื้อขนาดเล็กแต่ละรายการ SGSBOTTLE ใช้ก๊าซธรรมชาติตั้งแต่ 2016 มี 7 สายการผลิตในซานตงและ 7 สายในสวีโจว โดยแจ้งกำลังผลิตรวม 2 ล้าน ชิ้นต่อวัน
การเปลี่ยนสีที่หลอมต้องมีแผน จึงควรถามว่าสีใดอยู่ในตารางผลิตและสีที่คุณต้องการเริ่มได้เมื่อใด การมีภาพสีหนึ่งในแค็ตตาล็อกยังไม่ได้ยืนยันว่ามีสินค้าพร้อมส่ง
3. ป้อนก้อนแก้วตามน้ำหนัก
น้ำแก้วไหลผ่านรางปรับสภาพไปยังชุดป้อน ใบมีดตัดแบ่งเป็นก้อนตามน้ำหนักที่กำหนด แล้วส่งเข้าสู่เครื่องขึ้นรูป
ตัวอย่างเช่น แบบขวดสุรา 750 ml (25.4 US fl oz) น้ำหนัก 500 g กับแบบที่ปรับให้เหลือ 420 g ใช้ปริมาณแก้วต่างกัน ตัวอย่างนี้ไม่ได้หมายความว่าขวดทุกทรงลดน้ำหนักได้เท่ากัน ต้องระบุน้ำหนักและค่าคลาดเคลื่อนในแบบ พร้อมตรวจการกระจายเนื้อแก้วและความเหมาะสมกับแรงที่เกิดขึ้นระหว่างใช้งาน
4. ขึ้นรูปด้วยเครื่อง IS
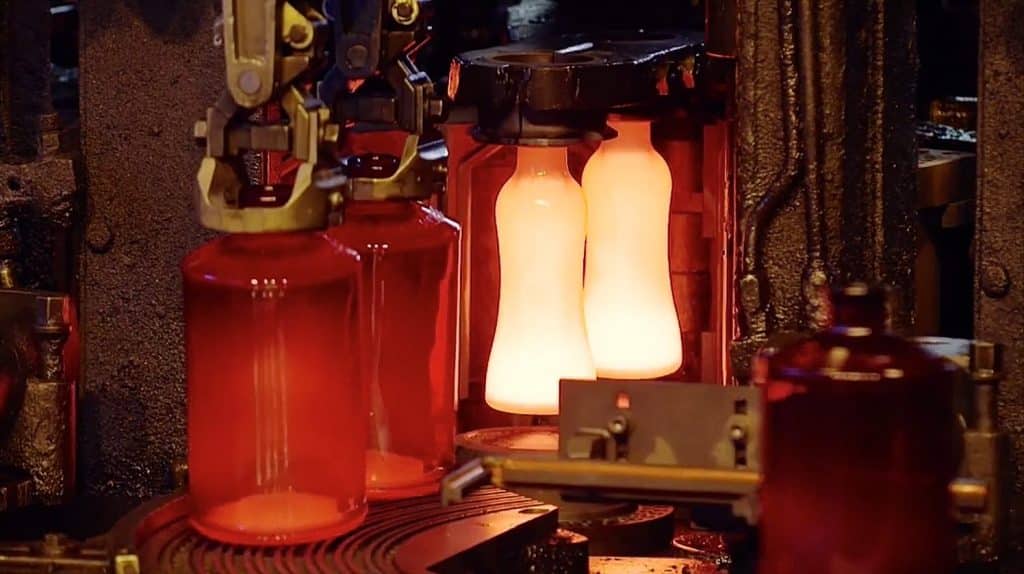
ก้อนแก้วตกลงในแม่พิมพ์ขั้นต้นของเครื่อง IS วงแหวนแม่พิมพ์คอขึ้นรูปปากขวด รวมทั้งเกลียวหรือขอบสำหรับฝา ขณะที่แก้วยังอ่อนตัว จากนั้นสร้างชิ้นงานกลวงขั้นต้นก่อนส่งไปแม่พิมพ์สุดท้าย
- เป่าแล้วเป่า: ใช้ลมสร้างชิ้นงานขั้นต้นและเป่าเป็นทรงสุดท้าย พบได้ในขวดปากแคบ
- อัดแล้วเป่า: ใช้เดือยอัดสร้างชิ้นงานขั้นต้นก่อนเป่า เหมาะกับภาชนะปากกว้างหลายแบบ
- NNPB: ใช้หลักอัดแล้วเป่ากับปากแคบ เพื่อควบคุมการกระจายเนื้อแก้วในการพัฒนาขวดน้ำหนักเบา
ซานตงใช้ NNPB กับแก้ว flint และสีชาในงานปริมาณมาก ส่วนขวดสุรา super flint ขึ้นรูปด้วยเครื่อง IS, 6S และ 8S สวีโจวมี 7 สายการผลิต โดยหนึ่งสายรองรับได้ถึงแปดผลิตภัณฑ์พร้อมกัน ช่วยรองรับคำสั่งซื้อหลายรหัสและจำนวนที่ยืดหยุ่นขึ้น
ในแม่พิมพ์สุดท้าย ลมดันชิ้นงานให้แนบตามรูปทรง และรายละเอียดนูนในแม่พิมพ์ปรากฏบนผิวขวด น้ำหนักรวมถูกต้องยังไม่พอ หากแก้วกระจุกอยู่ผิดตำแหน่ง ผนังบางจุดอาจไม่เหมาะกับสภาพใช้งาน
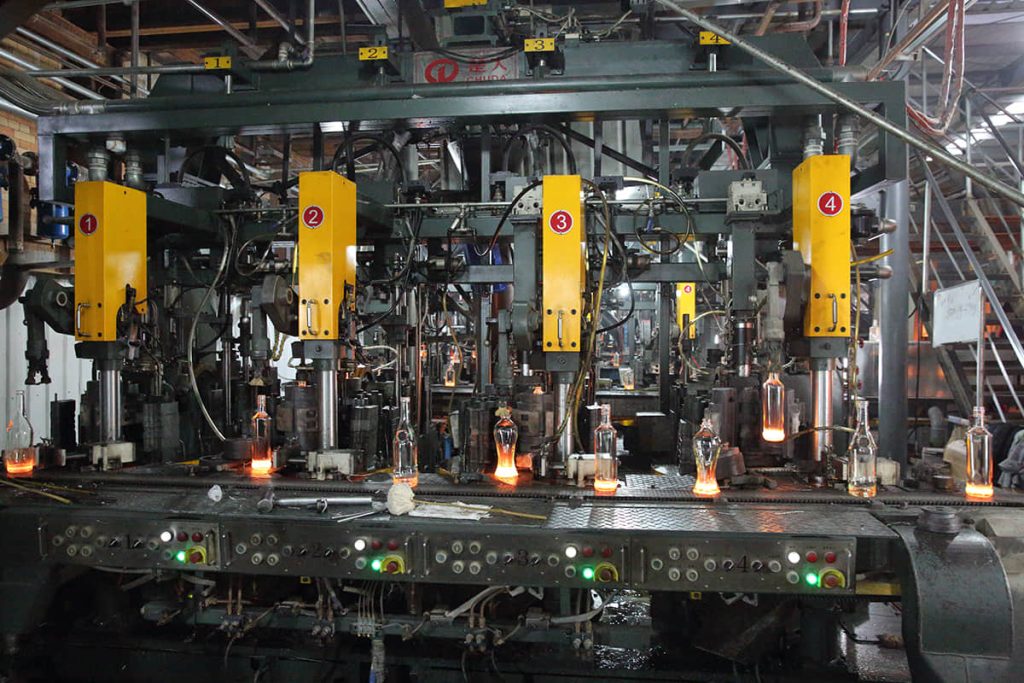 ปากขวดถูกขึ้นรูปตั้งแต่ช่วงแรก ขณะแก้วยังอ่อนพอที่จะสร้างเกลียวและผิวสัมผัสสำหรับซีล
5. เคลือบผิวร้อนก่อนเข้าเตาอบ
หลังออกจากแม่พิมพ์ ขวดผ่านชุดเคลือบที่สร้างฟิล์มดีบุกออกไซด์บางบนผิว ชั้นเคลือบร้อนทำงานร่วมกับชั้นเคลือบเย็นในระบบปกป้องผิว ไม่ควรตีความว่าเป็นการซ่อมขวดที่แตกร้าวแล้ว ซานตงใช้ขั้นตอนนี้กับสายผลิต flint
การสัมผัสกันของขวดระหว่างเคลื่อนย้ายอาจทำให้ผิวเสียหาย จึงต้องพิจารณาสภาพผิวร่วมกับน้ำหนักและรูปทรง ไม่ใช่ดูเพียงว่าขวดที่ออกจากเครื่องสวยหรือไม่
6. อบคลายความเค้นหลังขึ้นรูป
ความต่างอุณหภูมิระหว่างด้านในและด้านนอกผนังทำให้เกิดความเค้น เตาอบคลายความเค้นพาขวดผ่านโซนอุณหภูมิที่ควบคุม แล้วค่อยทำให้เย็นตามลำดับที่เหมาะสม โดยทั่วไปใช้เวลาประมาณหนึ่งชั่วโมง เพื่อลดความเค้นตกค้างก่อนขั้นตอนต่อไป
ขวดที่ดูสมบูรณ์อาจยังมีความเค้นไม่เหมาะกับกระบวนการบรรจุ SGSBOTTLE ใช้เครื่องตรวจด้วยแสงโพลาไรซ์เพื่อประเมินความเค้นตกค้าง ควรขอรายงานที่เกี่ยวข้องขณะตกลงแผนตรวจสินค้า เพราะลักษณะภายนอกใช้แทนผลตรวจไม่ได้
7. ฝั่งเย็น: เคลือบลดแรงเสียดทานและตรวจสอบ
ที่ซานตง การเคลือบเย็นหลังเตาอบช่วยให้ขวดเคลื่อนผ่านกันบนสายพานโดยลดแรงเสียดทาน ช่วยจำกัดรอยขีดข่วนระหว่างขนย้าย บรรจุหีบห่อ ขนส่ง และการนำไปบรรจุภายหลัง
วิธีตรวจต่างกันตามพื้นที่ ซานตงใช้เครื่องตรวจร่วมกับการตรวจโดยคน ส่วนสวีโจวตรวจ 100% ของชิ้นงานด้วยคนและสุ่มตรวจทุกสองชั่วโมง ทั้งสองพื้นที่ตรวจความจุด้วยการชั่งน้ำ และตรวจปากขวดรวมทั้งพื้นผิวซีลก่อนบรรจุหีบห่อ รอยบิ่นบนบริเวณที่สัมผัสฝาอาจทำให้รั่ว แม้ตัวขวดจะยังดูดี
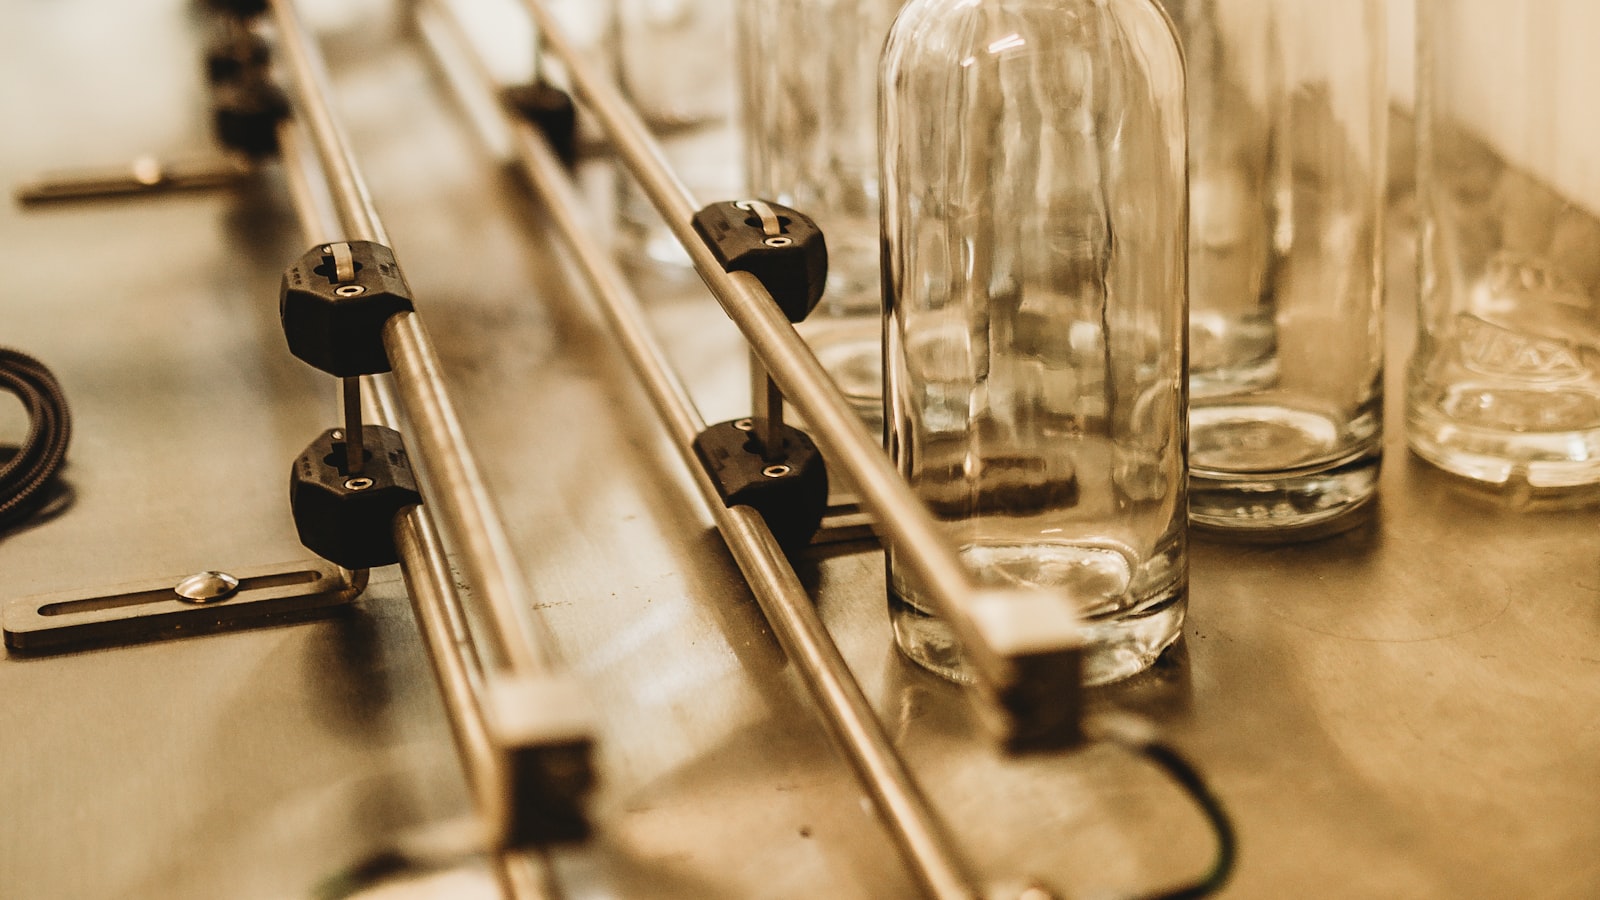 SGSBOTTLE ตรวจปากขวดก่อนบรรจุหีบห่อในเครือข่าย 14 สายการผลิตที่ซานตงและสวีโจว
8. บรรจุหีบห่อและจัดพาเลต
ขวดอาจเรียงเป็นชั้นพร้อมแผ่นรองและตัวกั้นภายในตู้ หรือบรรจุกล่องและเรียงบนพาเลตก่อนพันฟิล์ม การไม่ใช้พาเลตอาจใช้พื้นที่ได้มากขึ้น ขณะที่พาเลตช่วยให้ขนถ่ายสะดวกกว่า ซานตงใช้ระบบจัดพาเลตอัตโนมัติ
ข้อมูลการจัดตู้ของ SGSBOTTLE ระบุประมาณ 25,000 ใบสำหรับขวด 750 ml (25.4 US fl oz) ทรงมาตรฐานต่อ 40HC ประมาณ 22,000 ใบสำหรับทรงไม่สม่ำเสมอ หรือ 60,000 ใบสำหรับขวด 355 ml (12 US fl oz) ตัวเลขเหล่านี้เป็นค่าอ้างอิงของรูปแบบบรรจุที่เกี่ยวข้อง ขนาดกล่อง พาเลต และสัดส่วนสินค้าหลายรหัสจะกำหนดแผนโหลดจริงที่แนบกับใบเสนอราคา
ใช้ข้อมูลกระบวนการตัดสินใจสั่งซื้ออย่างไร?
- ยืนยันสีในเนื้อแก้วและเกรดความใส พร้อมตารางเตาหลอม จำนวนขั้นต่ำ และกำหนดเวลา
- ใส่น้ำหนัก ค่าคลาดเคลื่อน และความต้องการด้านผนังในแบบ แล้วตรวจให้ตรงกับการใช้งาน
- ตกลงการตรวจความเค้น ผิว ปากขวด และความจุ พร้อมรายงานที่ต้องการ
- แยกวิธีตรวจและอุปกรณ์ของซานตงกับสวีโจวให้ชัดเจน
- ขอแผนหีบห่อและโหลดตู้ตามรูปทรง จำนวน และสัดส่วนรหัสสินค้าในคำสั่งซื้อ
เมื่อขอราคาจาก SGSBOTTLE ให้ส่งความจุ น้ำหนักเป้าหมาย ผลิตภัณฑ์ที่จะบรรจุ ฝา และกระบวนการบรรจุ ข้อมูลเหล่านี้ช่วยเชื่อมข้อกำหนดฝ่ายจัดซื้อกับการตัดสินใจจริงบนสายการผลิต