กด–เป่าและ NNPB เป็นทางเลือกการขึ้นรูปที่อาจช่วยลดน้ำหนักขวด ผลลัพธ์มาจากแม่พิมพ์ พรีฟอร์ม สภาพความร้อน และการควบคุมผลิตที่ทำงานร่วมกัน สำหรับผู้ซื้อ ประเด็นสำคัญคือขวดที่เบาลงยังตอบเงื่อนไขใช้งานที่ตกลงไว้ได้หรือไม่
ลูกกดสร้างพรีฟอร์มก่อนรูปทรงสุดท้าย
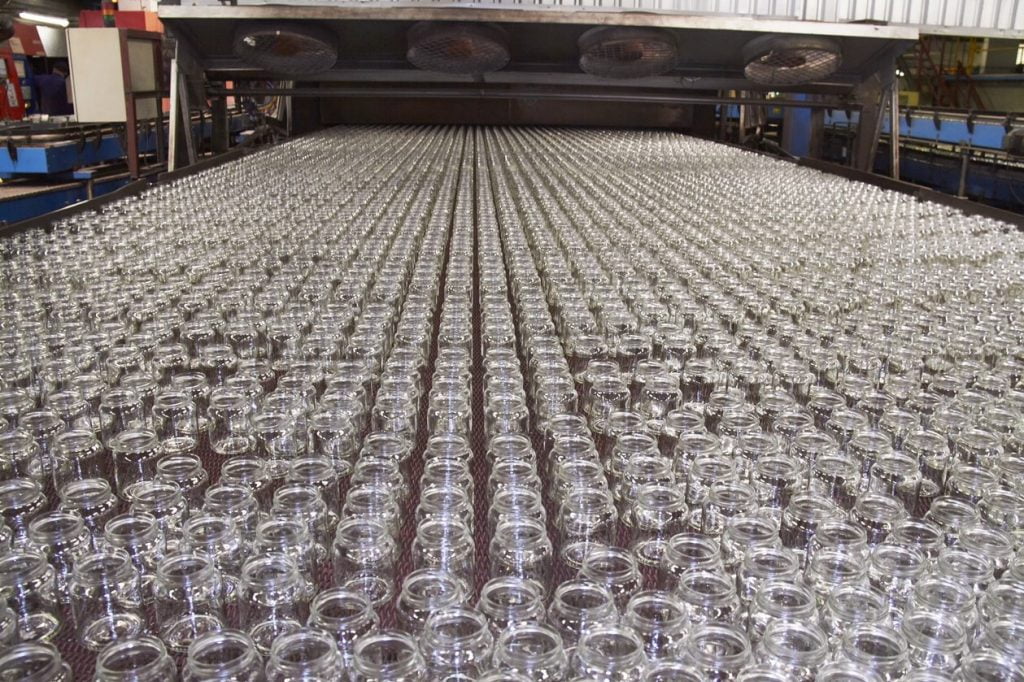
ในกระบวนการกด–เป่า ลูกกดโลหะกดกอบแก้วในแม่พิมพ์ขั้นต้นเพื่อสร้างพรีฟอร์มที่มีช่องภายใน จากนั้นย้ายไปแม่พิมพ์ขั้นสุดท้ายและใช้ลมเป่าให้ได้รูปขวด ระยะห่างและรูปทรงของชุดแม่พิมพ์มีส่วนกำหนดการกระจายวัสดุ
กระบวนการเป่า–เป่าใช้ลมสร้างช่องพรีฟอร์มก่อนเป่าขั้นสุดท้าย แต่ก็มีการควบคุมความร้อน แรงดัน และเวลาเช่นกัน ไม่ใช่ปล่อยให้ลมสร้างผนังแบบสุ่มโดยผู้ผลิตควบคุมอะไรไม่ได้
ความต่างของขั้นสร้างพรีฟอร์มมีผลต่อแนวทางปรับน้ำหนัก แต่ทั้งสองวิธีต้องใช้แบบและการตั้งค่าที่เหมาะสม ชื่อกด–เป่าไม่ได้รับประกันว่าผนังจะสม่ำเสมอทั้งหมดหรือไม่มีจุดบางเหลืออยู่
จากปากกว้างสู่คอแคบ
ปากกว้างทำให้ลูกกดเข้าถึงพรีฟอร์มได้สะดวก ส่วน NNPB ใช้เครื่องมือและการควบคุมที่เหมาะกับคอแคบกว่า ปากขวด 26 mm (1.02 in) เป็นตัวอย่างหนึ่งในบรรจุภัณฑ์เครื่องดื่ม ไม่ใช่เส้นแบ่งสากลสำหรับตัดสินว่าขวดทุกแบบใช้ NNPB ได้หรือไม่ได้
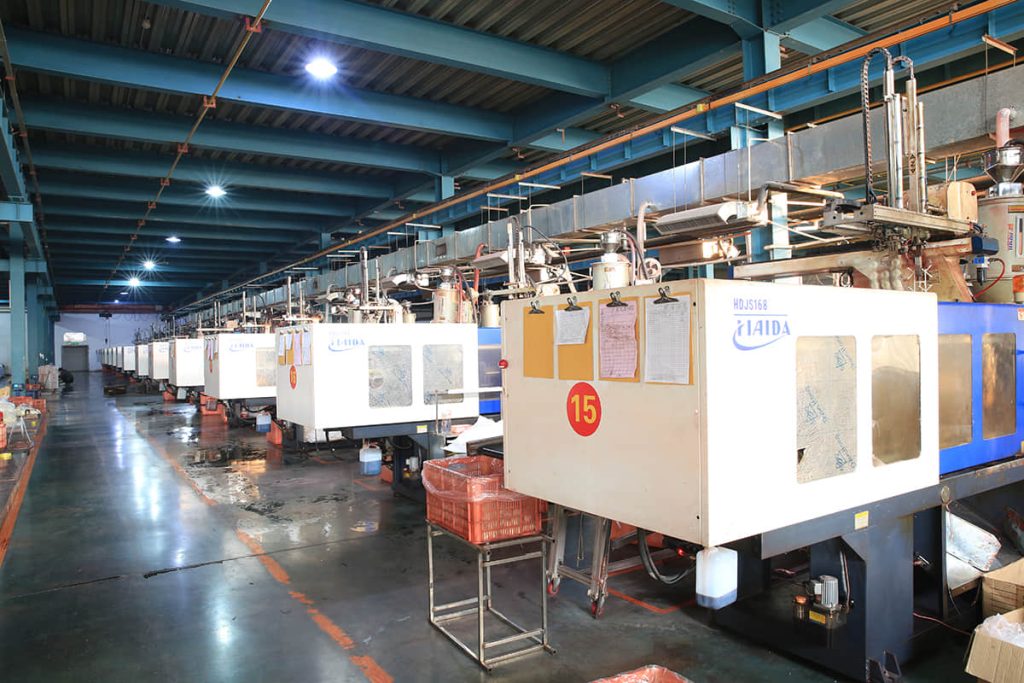
SGSBOTTLE มี 7 สายการผลิตที่ซานตงพร้อมความสามารถ NNPB ตามขอบเขตที่ระบุ
เครือข่ายซานตงและสวีโจวมีรวม 14 สายการผลิต ไม่ควรใช้จำนวนรวมนี้สื่อว่าทุกสายหรือทุกผลิตภัณฑ์ใช้ NNPB
 แบบน้ำหนักเบาต้องยืนยันด้วยตัวอย่างและผลทดสอบ ชื่อวิธีขึ้นรูปเพียงอย่างเดียวไม่บอกสมรรถนะของขวด
ประโยชน์ที่ต้องมีหลักฐานรองรับ
| เป้าหมาย | เงื่อนไขที่ทำให้เกิดประโยชน์จริง |
|---|---|
| น้ำหนักขวดลดลง | การกระจายวัสดุเหมาะสมและแบบใหม่ผ่านความต้องการใช้งานด้วยแก้วน้อยลง |
| รับแรงดันได้ดีขึ้นต่อมวลหนึ่งหน่วย | ควบคุมบริเวณอ่อนแอและมีผลทดสอบแรงดันรองรับแบบนั้น |
| น้ำหนักบรรทุกลดลง | คำนวณฝา บรรจุภัณฑ์ และพาเลตร่วมด้วย จำนวนขวดยังติดข้อจำกัดปริมาตรและวิธีจัดเรียงได้ |
| ผลกระทบการปล่อยลดลง | ประเมินวัสดุ พลังงาน อัตราผลผลิต และการขนส่งด้วยข้อมูลที่เหมาะสม |
| ผลตรวจสม่ำเสมอขึ้น | ควบคุมความแปรผันของกระบวนการและติดตามผล ไม่ถือว่าอัตราตำหนิเป็นศูนย์โดยอัตโนมัติ |
การใช้แก้วน้อยลงอาจลดวัสดุที่ต้องหลอม แต่ยังไม่เพียงพอสำหรับประกาศเปอร์เซ็นต์ลดคาร์บอน ราคาก็ไม่ได้คำนวณจากกรัมเพียงอย่างเดียว เพราะแม่พิมพ์ การเตรียมเครื่อง การตรวจสอบ และขนาดคำสั่งซื้อมีผลร่วมกัน
เมื่อใดควรพิจารณาทางเลือกอื่นเพิ่มเติม
ขวดพรีเมียมหนัก 700 g (24.7 oz ในหน่วยมวล) อาจให้ความสำคัญกับสัมผัสหนักในมือมากกว่าการลดน้ำหนัก เป้าหมายที่ต่างกันเปลี่ยนโจทย์การผลิต แต่ไม่ได้พิสูจน์ว่า NNPB ใช้ไม่ได้เสมอไป
ก้นเว้าลึก ไหล่ชัด หรือทรงไม่สมมาตรต้องดูร่วมกับพรีฟอร์มและขั้นเป่าสุดท้าย ลูกกดไม่ได้ต้องเข้าไปถึงทุกส่วนของตัวขวดสำเร็จ จึงไม่ควรตัดสินจากรูปภายนอกอย่างเดียวว่าลูกกดติดขัดแน่นอน
ล็อตสั้นยังต้องพิจารณาต้นทุนเตรียมผลิต ชุดแม่พิมพ์ และตารางเดินเครื่อง ขอให้ผู้ผลิตอธิบายการเลือกวิธีตามรูปทรง น้ำหนัก และจำนวนของคุณ แทนการใช้กฎตายตัวว่าขวดสุราหรือขวดพิเศษทั้งหมดต้องใช้วิธีเดียวกัน
สามคำถามก่อนอนุมัติการลดน้ำหนัก
อย่างแรก แบบ แม่พิมพ์ และกระบวนการเปลี่ยนอะไรบ้าง การใช้วิธีขึ้นรูปเดิมไม่ได้ทำให้ข้อเสนอลดน้ำหนักผิดเสมอ และการเปลี่ยนเป็น NNPB ก็ยังไม่ใช่หลักฐานว่าผ่านแล้ว
อย่างที่สอง จะประเมินแรงดันภายในตามวิธี ISO 7458 และแรงกดแนวดิ่งตาม ISO 8113 อย่างไรเมื่อเกี่ยวข้องกับการใช้งาน ทั้งสองเป็นวิธีทดสอบ ไม่ใช่ค่าผ่านเดียวกันสำหรับขวดทุกแบบ ต้องเปรียบเทียบผลกับเกณฑ์โครงการและเงื่อนไขใช้งาน
อย่างที่สาม ขวดวิ่งบนเครื่องบรรจุ สายพาน และหัวปิดฝาจริงอย่างไร น้ำหนัก จุดศูนย์ถ่วง และบริเวณสัมผัสอาจเปลี่ยน แม้ความจุระบุเท่าเดิม การทดลองบนสายช่วยเห็นผลที่แบบเขียนเพียงอย่างเดียวบอกไม่ได้
ข้อมูลสำหรับขอราคา
ส่งน้ำหนักขวดเดิม ความจุเป็น ml และ oz ชนิดผลิตภัณฑ์พร้อมแรงดันคาดการณ์ ข้อกำหนดอุณหภูมิ ประเภทฝา และยอดซื้อรายปี SGSBOTTLE จะหารือทางเลือกจากความสามารถที่ซานตงและสวีโจว น้ำหนัก สมรรถนะ และกำหนดสั่งซื้อต้องยืนยันร่วมกับแบบ ตัวอย่าง และแผนตรวจสอบ