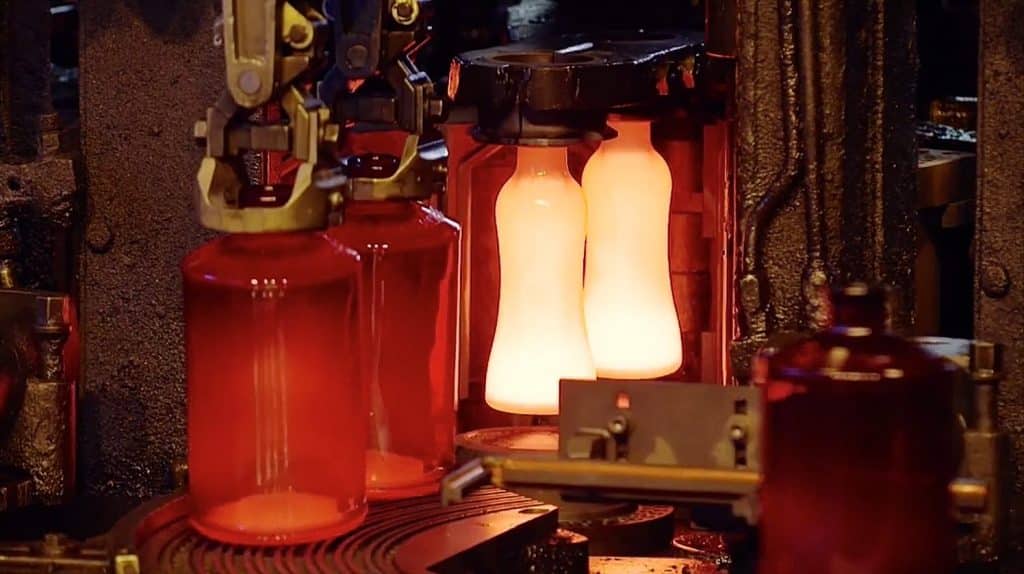
Giọt thủy tinh được định lượng trước khi chai có hình dạng cuối cùng. Bộ cấp liệu nằm giữa hệ thống dẫn thủy tinh nóng chảy và máy tạo hình; sự ổn định tại đây ảnh hưởng khối lượng từng chai. Với người mua, đây là cơ sở để trao đổi dung sai và tải hàng, nhưng không phải yếu tố duy nhất quyết định giá hoặc cước vận chuyển.
Bộ cấp liệu hoạt động ra sao?
Thủy tinh từ lò đi qua kênh điều hòa nhiệt để đạt trạng thái phù hợp cho tạo hình. Tại bộ cấp liệu, cụm ống, pít-tông và vòng lỗ phối hợp với cơ cấu cắt. Giọt đã cắt đi qua hệ dẫn xuống khuôn sơ bộ.
Ba yếu tố dễ hình dung là hành trình pít-tông, tiết diện lỗ và thời điểm cắt. Chúng phải hoạt động đồng bộ với nhiệt độ và độ nhớt của thủy tinh. Điều chỉnh một yếu tố có thể ảnh hưởng hình dáng giọt, thời điểm cấp và những lần cắt tiếp theo, nên không thể hiểu đây là phép chia thể tích đơn giản chỉ do một cài đặt quyết định.
Khối lượng giọt tương ứng phần thủy tinh của chai trần. Khi tính khối lượng giao hàng, cần cộng nắp, phụ kiện, trang trí, thùng, vách ngăn và pallet. Khi tính sản phẩm đã đóng chai, còn phải cộng lượng hàng bên trong.
Từ vài gam đến tải của cả lô
Giả sử so sánh hai thiết kế chai 750 ml (25,4 US fl oz), một chai 500 g và một chai 420 g. Đây là ví dụ tính toán, không phải cam kết rằng cùng một khuôn có thể chuyển giữa hai khối lượng chỉ bằng cách chỉnh bộ cấp liệu.
Ở số lượng 25.000 chai, phần thủy tinh lần lượt là 12,5 và 10,5 tấn, chênh 2 tấn. Quy cách tham khảo của SGSBOTTLE cho chai 750 ml là 25.000 chai mỗi 40HC; số thực phải xác nhận theo mã chai và cách đóng gói.
Chênh lệch khối lượng có thể tạo thêm dư địa tải trọng. Nó không tự động làm cước mỗi container giảm 2 tấn tương ứng, vì cước còn theo tuyến, loại hợp đồng và giới hạn thể tích. Chai nhẹ hơn nhưng cùng kích thước ngoài vẫn có thể chiếm nguyên số pallet.
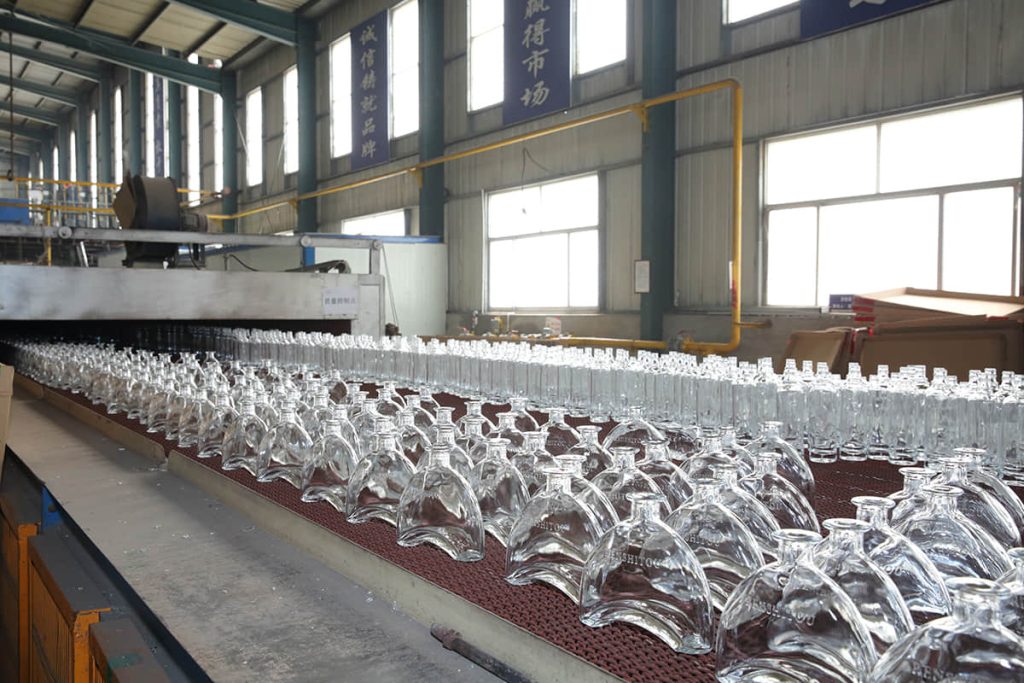 Định lượng ổn định cần đi cùng khuôn và điều kiện tạo hình. Khối lượng chai được xác nhận trên mẫu và bản vẽ.
Số giọt thủy tinh và số lòng khuôn trong một chu kỳ
Máy có thể được cấu hình để cấp nhiều giọt cho các lòng khuôn của từng phân đoạn. Hai giọt hoặc ba giọt cho phép tạo nhiều chai trong một chu kỳ khi thiết bị, khuôn và sản phẩm phù hợp.
Đổi cấu hình đồng nghĩa phải xem số bộ khuôn, chi phí bảo dưỡng, tải của hệ thống và năng lực kiểm tra. Sản lượng đạt yêu cầu còn chịu tác động của tốc độ chạy, phế phẩm và dừng máy. Không thể lấy số lòng khuôn nhân thẳng để cam kết ngày giao hàng.
SGSBOTTLE có 14 dây chuyền tại Sơn Đông và Từ Châu. Con số này mô tả quy mô; cấu hình máy và số lòng khuôn cho đơn hàng phải được xác nhận riêng trong phương án sản xuất và báo giá.
Bản vẽ cần ghi khối lượng nào?
Ghi cả khối lượng danh định lẫn dung sai, cùng điều kiện đo chai trần. Con số danh định hỗ trợ tính giá và tải; dung sai cho biết mức dao động được chấp nhận giữa các chai.
Nếu dây chuyền kiểm tra lượng tịnh bằng cân, cần phân biệt khối lượng sản phẩm với khối lượng bì. Một giá trị bì trung bình không tự xử lý được mọi biến động của chai. Thống nhất cách lấy mẫu, xác định bì và phối hợp với hệ thống kiểm tra của người chiết rót.
Giảm khối lượng là dự án thiết kế
Cấp ít thủy tinh hơn có thể làm mỏng những vùng vốn đã nhạy cảm. Phương án giảm trọng lượng cần xét khuôn sơ bộ, phân bố thành và đáy, điều kiện nhiệt, phương pháp tạo hình và các tải thực tế.
NNPB là một hướng hỗ trợ kiểm soát phân bố thủy tinh, không phải cách duy nhất. Sơn Đông có 7 dây chuyền với năng lực NNPB trong phạm vi đã công bố; điều đó không có nghĩa mọi mẫu chai đều chạy bằng NNPB. Một phương án giữ nguyên phương pháp cũng cần thử lại thay vì bị kết luận sẵn là không đạt.
Thông tin gửi để chọn phương án
Gửi dung tích ml và oz, khối lượng hiện tại, bản vẽ hoặc mẫu, loại sản phẩm chiết, điều kiện đóng nắp và yêu cầu kiểm tra lượng tịnh. Kèm lượng đặt hàng và cách đóng gói mong muốn để SGSBOTTLE đánh giá thiết kế, dung sai và phương án xếp container trước khi chốt báo giá.