Quy trình sản xuất chai thủy tinh đi từ phối liệu đến tạo hình, ủ, kiểm tra và đóng gói. SGSBOTTLE cung cấp sản phẩm qua 14 dây chuyền ở Sơn Đông và Từ Châu, Giang Tô. Tám công đoạn dưới đây giải thích nguồn gốc của các thông số bạn thấy trên bản vẽ và báo giá: trọng lượng, phân bố thành chai, độ trong, cách kiểm tra và số lượng xếp container. Thiết bị cụ thể khác nhau giữa hai cơ sở.
1. Phối liệu: cát, soda, đá vôi và mảnh thủy tinh
Nguyên liệu được cân theo công thức gồm cát silica, soda, đá vôi, phụ gia và mảnh thủy tinh tái chế. Tỷ lệ mảnh thủy tinh tại SGSBOTTLE trung bình là 20%, có thể tới 30% tùy màu. Đây là con số về thành phần phối liệu; không nên tự suy ra tỷ lệ giảm phát thải của một mẫu chai.
Màu sắc cũng bắt đầu từ phối liệu. Thành phần sắt và lưu huỳnh dùng để tạo màu hổ phách; crom tạo sắc xanh; nguyên liệu ít sắt giúp thủy tinh siêu trong bớt ánh xanh. Với người mua, điều này có nghĩa màu trong khối và cấp thủy tinh liên quan đến lịch nấu lò. Màu chưa nằm trong chương trình sản xuất cần được báo riêng về lượng tối thiểu và thời gian.
2. Nấu chảy: màu sắc đi theo chiến dịch lò
Phối liệu nóng chảy ở khoảng 1.500 °C. Lò vận hành liên tục và không dừng chỉ để chuyển một đơn nhỏ sang màu khác. SGSBOTTLE sử dụng lò khí tự nhiên từ 2016; mạng lưới có 7 dây chuyền tại Sơn Đông và 7 tại Từ Châu, với sản lượng công bố 2 triệu sản phẩm mỗi ngày.
Chuyển màu nấu cần có kế hoạch. Vì vậy, hãy hỏi màu nào đang được bố trí sản xuất và lịch dành cho màu bạn muốn. Một màu xuất hiện trong ảnh danh mục chưa chứng minh có hàng sẵn để giao.
3. Cấp giọt: xác lập khối lượng của chai
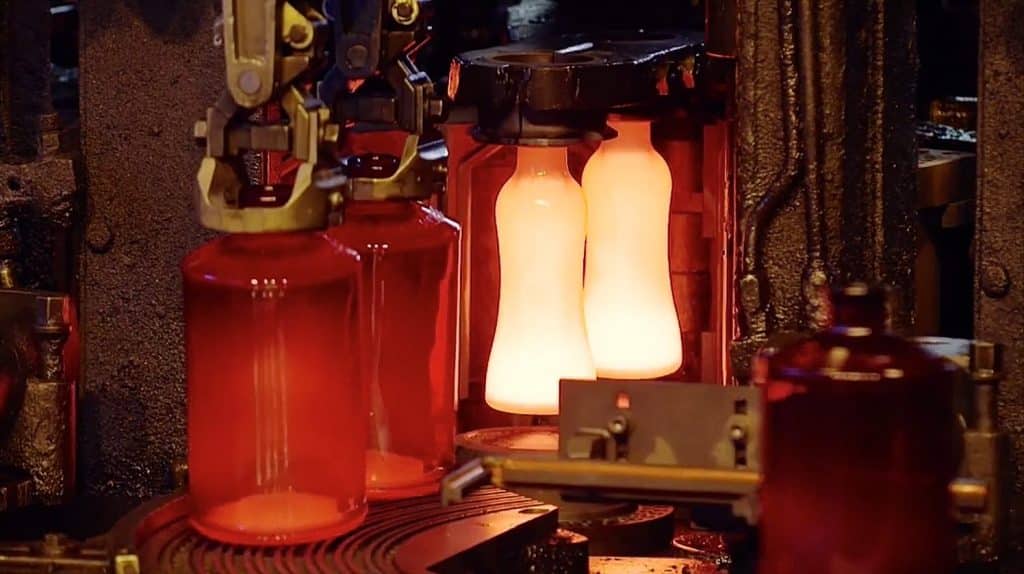
Thủy tinh nóng chảy đi qua kênh dẫn tới bộ cấp liệu. Kéo cắt chia dòng thủy tinh thành từng giọt có khối lượng xác định, rồi đưa xuống máy tạo hình.
Ví dụ, một thiết kế chai rượu 750 ml (25,4 US fl oz) ở mức 500 g và phương án nhẹ hơn 420 g cần lượng thủy tinh khác nhau. Đây là ví dụ thiết kế, không phải cam kết mọi mẫu đều giảm được như vậy. Khối lượng và dung sai phải ghi trên bản vẽ; giảm khối lượng còn cần kiểm tra phân bố thành, khả năng chịu lực và điều kiện sử dụng.
4. Tạo hình trên máy IS
Giọt thủy tinh rơi vào khuôn sơ bộ của máy IS. Vòng khuôn cổ tạo phần miệng, gồm ren hoặc gờ nắp, rồi phôi rỗng được hình thành trước khi chuyển sang khuôn thổi cuối.
- Thổi–thổi: khí nén tạo phôi và sau đó tạo hình cuối; thường dùng cho chai cổ hẹp.
- Ép–thổi: chày ép tạo phôi trước bước thổi; phù hợp với nhiều loại hũ miệng rộng.
- NNPB: ép–thổi áp dụng cho cổ hẹp, giúp kiểm soát phân bố vật liệu để phát triển chai nhẹ hơn.
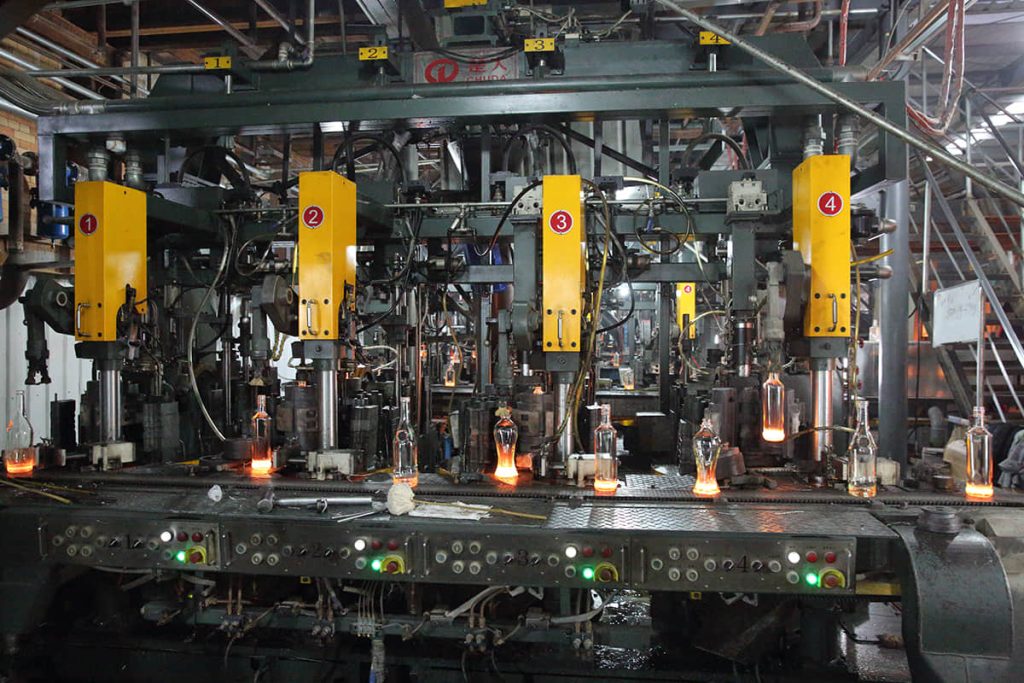
Sơn Đông sử dụng NNPB cho các dòng flint và hổ phách sản lượng lớn; chai rượu super flint dùng các máy IS, 6S và 8S. Từ Châu có 7 dây chuyền, mỗi dây chuyền có thể chạy tới tám sản phẩm cùng lúc để hỗ trợ đơn phối nhiều mã và đơn nhỏ hơn.
Khi phôi sang khuôn cuối, khí nén ép nó theo hình lòng khuôn; chi tiết dập nổi trên khuôn xuất hiện trên thân chai. Đúng tổng khối lượng chưa đủ: nếu vật liệu tập trung sai chỗ, thành mỏng cục bộ vẫn có thể gây vấn đề khi sử dụng.
 Phần miệng được tạo hình từ đầu, khi thủy tinh còn đủ mềm để định hình ren và bề mặt đóng kín.
5. Phủ nóng: bảo vệ bề mặt trước lò ủ
Ngay sau tạo hình, chai đi qua thiết bị phủ nóng để tạo lớp oxit thiếc mỏng trên bề mặt. Lớp này thuộc hệ bảo vệ bề mặt phối hợp với phủ nguội; không nên hiểu là công đoạn sửa chữa chai đã nứt. Sơn Đông áp dụng phủ nóng cho các dòng flint.
Trong vận chuyển trên dây chuyền, bảo vệ bề mặt giúp hạn chế tổn thương do tiếp xúc. Đây là lý do chất lượng bề mặt phải được xem xét cùng khối lượng và hình dạng, thay vì chỉ kiểm tra chai có đẹp hay không.
6. Ủ: giảm ứng suất sau tạo hình
Chênh lệch nhiệt độ giữa trong và ngoài thành chai tạo ứng suất. Lò ủ đưa sản phẩm qua vùng nhiệt độ kiểm soát rồi làm nguội theo chế độ phù hợp, thường mất khoảng một giờ. Mục tiêu là giảm ứng suất dư trước các bước tiếp theo.
Chai nhìn bình thường vẫn có thể mang ứng suất không phù hợp với quy trình chiết rót. SGSBOTTLE kiểm tra bằng kính phân cực để đánh giá ứng suất dư; hãy yêu cầu báo cáo liên quan khi xác nhận kế hoạch kiểm tra của lô hàng. Không dùng vẻ ngoài thay cho kết quả kiểm tra.
7. Đầu nguội: phủ chống ma sát và kiểm tra
Tại Sơn Đông, phủ nguội sau lò ủ giúp chai trượt qua nhau trên băng tải, hạn chế xước do ma sát. Bảo vệ bề mặt lúc này có ý nghĩa cho cả quá trình đóng gói, vận chuyển và chiết rót sau đó.
Phương pháp kiểm tra khác nhau theo cơ sở. Sơn Đông kết hợp máy kiểm tra với kiểm tra thủ công; Từ Châu kiểm tra 100% sản phẩm bằng tay và lấy mẫu kiểm tra mỗi hai giờ. Cả hai kiểm tra dung tích bằng cân nước, đồng thời chú ý phần miệng và bề mặt đóng kín trước khi đóng gói. Sứt ở vị trí tiếp xúc với nắp có thể dẫn đến rò rỉ dù thân chai vẫn đẹp.
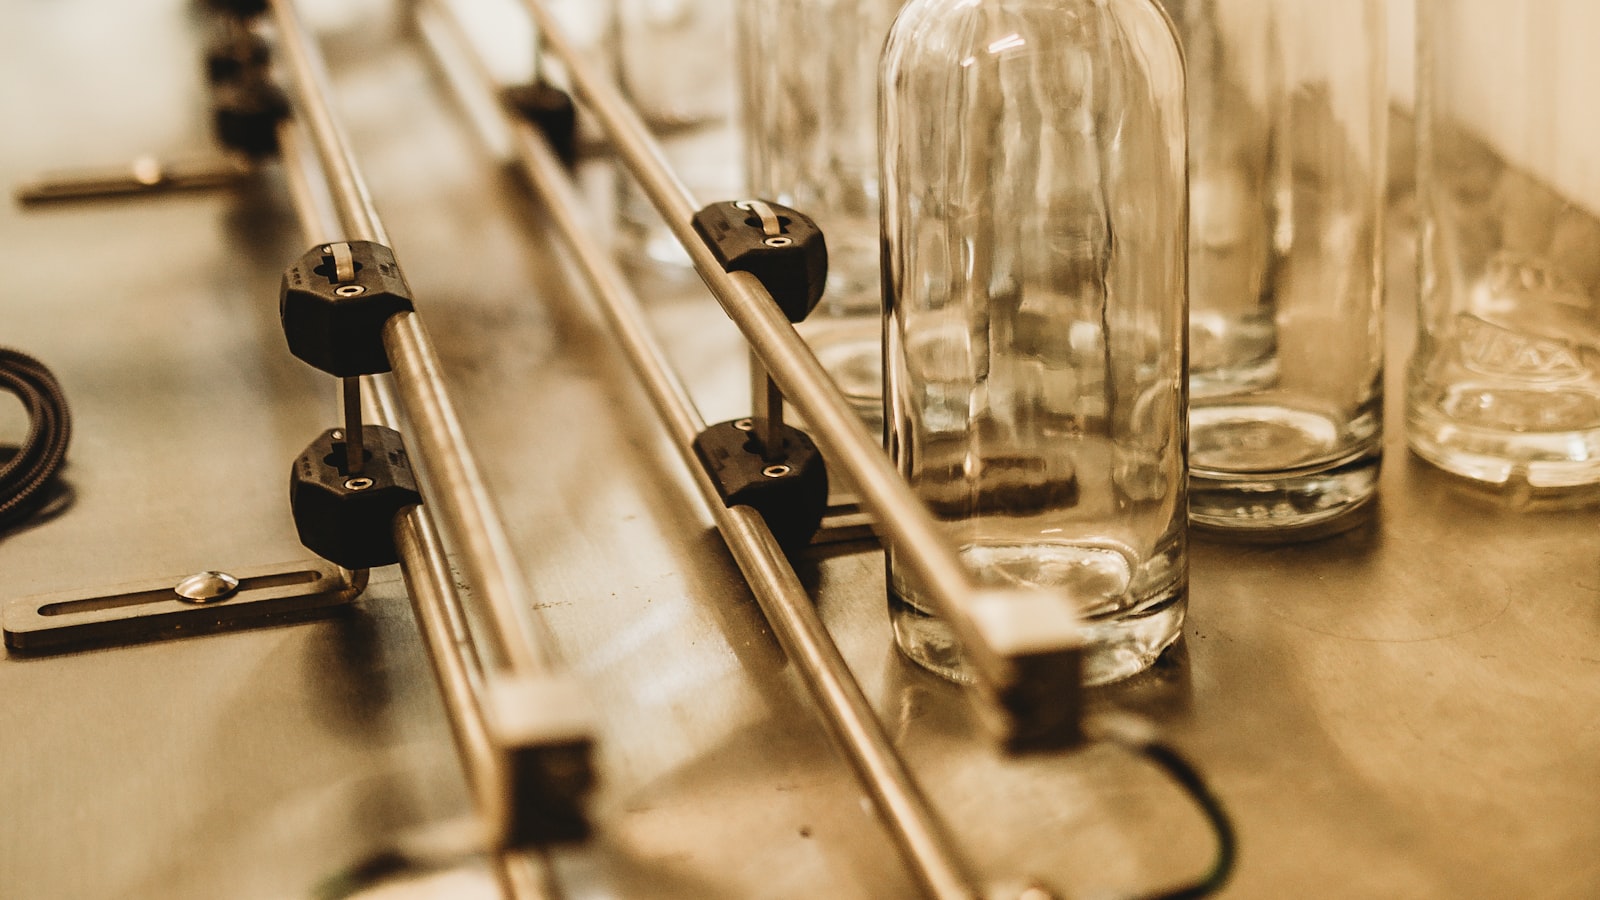 SGSBOTTLE kiểm tra phần miệng trước đóng gói trong mạng lưới 14 dây chuyền tại Sơn Đông và Từ Châu.
8. Đóng gói và xếp pallet
Có thể xếp hàng theo lớp với tấm ngăn trong container, hoặc đóng thùng/xếp lớp lên pallet rồi quấn màng. Xếp không pallet có thể tận dụng thể tích tốt hơn, trong khi pallet thuận tiện hơn khi dỡ hàng. Sơn Đông có hệ thống xếp pallet tự động.
Theo dữ liệu đóng hàng của SGSBOTTLE, container 40HC chứa khoảng 25.000 chai 750 ml (25,4 US fl oz) dáng tiêu chuẩn, 22.000 chai dáng bất quy tắc, hoặc 60.000 chai 355 ml (12 US fl oz). Đây là số tham khảo cho các cấu hình tương ứng. Kích thước thùng, pallet và tỷ lệ phối mã sẽ quyết định phương án xếp hàng trong báo giá thực tế.
Quy trình này giúp bạn chốt đơn hàng thế nào?
- Chốt màu trong khối và cấp thủy tinh cùng lịch lò, lượng tối thiểu và tiến độ.
- Đưa khối lượng, dung sai và yêu cầu thành chai vào bản vẽ, rồi kiểm chứng với mục đích sử dụng.
- Thống nhất kiểm tra ứng suất, bề mặt, miệng chai và dung tích; nêu rõ báo cáo cần nhận.
- Phân biệt phương pháp kiểm tra và thiết bị của Sơn Đông với Từ Châu.
- Yêu cầu phương án đóng gói và xếp container cho đúng mẫu chai, số lượng và hỗn hợp mã trong đơn.
Khi gửi yêu cầu báo giá cho SGSBOTTLE, hãy kèm dung tích, trọng lượng mong muốn, sản phẩm sẽ chứa, nắp và quy trình chiết rót. Những dữ liệu này giúp nối yêu cầu mua hàng với các quyết định thực tế trên dây chuyền.