เคลือบผิวเย็นขวดแก้วช่วยควบคุมแรงเสียดทานเมื่อขวดสัมผัสกันบนสายพาน เครื่องบรรจุ หรือระหว่างขนส่ง เป้าหมายคือจำกัดความเสียหายของผิวพร้อมให้การจัดการและการตกแต่งทำงานได้เหมาะสม การเลือกชั้นเคลือบจึงควรเริ่มจากวิธีใช้ขวดของผู้ซื้อ
รอยบนผิวขวดมีผลอย่างไร
ตำหนิที่ผิวอาจเป็นจุดรวมความเค้น ขวดสองใบที่มีน้ำหนักและความหนาเท่ากันอาจให้ผลรับแรงต่างกันหากสภาพผิวต่างกัน แต่ไม่ใช่ทุกรอยทำให้ความแข็งแรงลดลงเท่ากัน และไม่ใช่ทุกการสัมผัสทำให้เกิดรอย
ในการใช้งานทั่วไป การเพิ่มสารหล่อลื่นไม่ได้เชื่อมรอยร้าวเชิงโครงสร้างให้หาย การป้องกันความเสียหาย ควบคุมการจัดการ และตัดสินขวดที่มีตำหนิยังจำเป็น ไม่ควรใช้ชั้นเคลือบเพื่อกลบปัญหาคุณภาพ
ชั้นเคลือบฝั่งเย็นให้อะไรกับกระบวนการ
หลังอบคลายความเค้นจะใช้สารเมื่อขวดอยู่ในช่วงอุณหภูมิที่เหมาะกับสูตรและระบบ สารที่มีไข polyethylene หรือกรดไขมันเป็นตัวอย่างทางเลือก ชื่อส่วนประกอบอย่างเดียวไม่พอที่จะกำหนดวิธีใช้หรือความเข้ากันได้ของผิว
แรงเสียดทานที่ควบคุมได้ช่วยให้ขวดผ่านจุดสัมผัสและจำกัดการขัดสี แต่ไม่ได้รับประกันว่าจะเพิ่มความเร็วหรือขจัดการติดขัดทั้งหมด รางนำ แรงดันขวดที่สะสม และรูปแบบลำเลียงยังมีผลต่อพฤติกรรมของสาย
ซานตงมี 7 สายการผลิตพร้อมความสามารถเคลือบผิวร้อนและเย็นตามขอบเขตที่ระบุ สำหรับแต่ละรุ่นต้องยืนยันสาร พื้นที่เคลือบ และวิธีตรวจก่อนผลิต
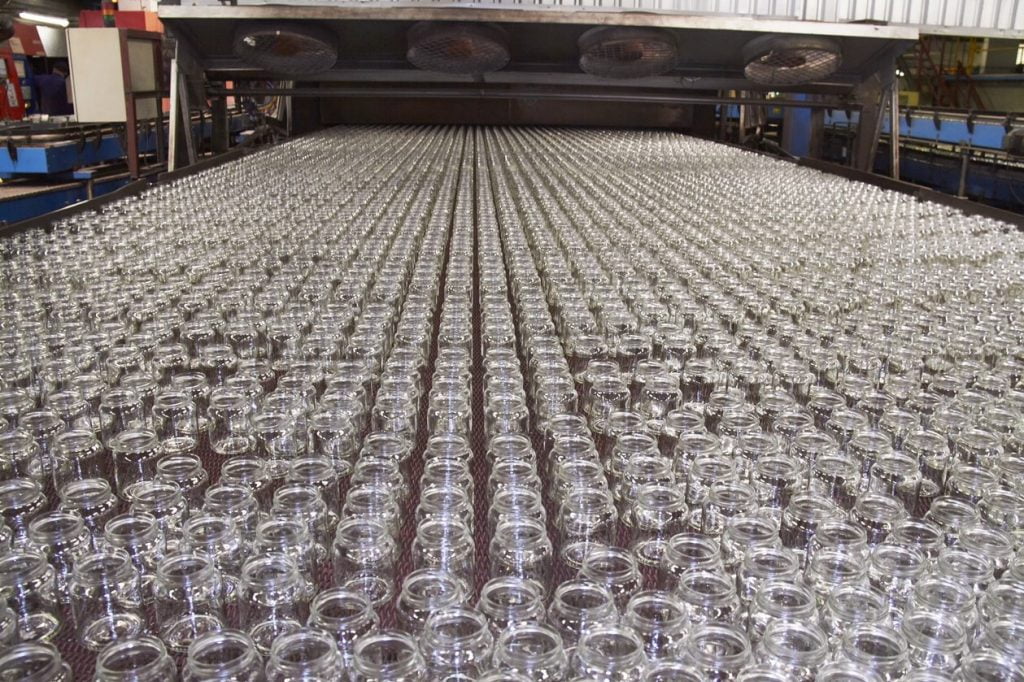 ความลื่นเป็นส่วนหนึ่งของการควบคุมผิวร่วมกับรูปลักษณ์ การติดฉลาก และสภาพขนส่ง
สามบริเวณสัมผัสที่ควรประเมิน
| ช่วงงาน | สภาพที่ตรวจ | อาการที่ใช้เริ่มสืบหาสาเหตุ |
|---|---|---|
| สายพานลำเลียงขวดรวม | ขวดกดกันหรือรางเมื่อสะสมและเลี้ยว | รอยเสียดสีเป็นวงหรือการเคลื่อนที่ไม่มั่นคง |
| เครื่องบรรจุและปิดฝา | ล้อแบ่งขวด ราง และตัวจับสัมผัสตัวขวดหรือคอ | รอยแนวยาว รอยขีด หรือความเสียหายที่ต้องเทียบกับตำแหน่งเครื่อง |
| พาเลตและการขนส่ง | การสั่นและสัมผัสซ้ำเมื่อการป้องกันไม่เหมาะสม | ผิวด้าน การขัดสี หรือแตก ควรตรวจวัสดุคั่นและการยึดสินค้าไปด้วย |
อาการเหล่านี้ไม่พิสูจน์ว่าสารเคลือบผิดเสมอ ควรตรวจอุปกรณ์และบรรจุภัณฑ์พร้อมตัวอย่าง เพื่อไม่เปลี่ยนสูตรขณะที่สาเหตุจริงยังเป็นการสัมผัสทางกล
ประเมินความลื่นด้วยวิธีใด
แนวทางหนึ่งคือทดสอบการเลื่อนบนพื้นเอียง โดยกำหนดการจัดตัวอย่างและอุปกรณ์จับ มุมที่เริ่มเคลื่อนช่วยบอกลักษณะแรงเสียดทานภายใต้วิธีนั้น ไม่ควรเทียบผลต่างชุดโดยไม่ดูการจัดวาง สภาพผิว และสภาพแวดล้อม
ขวด 500 ml (16.9 US fl oz) ควรมีช่วงการทำงานที่เหมาะสม ไม่ใช่ตั้งเป้าแรงเสียดทานต่ำที่สุดอย่างเดียว ความมั่นคงบนพาเลตยังขึ้นกับฟิล์มพัน การเรียง และวัสดุสัมผัส ต้องเชื่อมผลกับเกณฑ์โครงการและเอกสารที่ตกลง
ทดสอบฉลาก งานพิมพ์ และการล้างร่วมกัน
ฉลากกาวเปียก ฉลากกาวในตัว ฟิล์มหด และการพิมพ์ตรงมีความต้องการผิวต่างกัน สำหรับขวด 330 ml (11.2 US fl oz) ควรใช้วัสดุและสภาพผลิตจริงในการทดสอบ ไม่กำหนดช่วงเคลือบจากชื่อประเภทฉลากเพียงอย่างเดียว
มุมฉลากยกเมื่อมีความชื้นอาจเกี่ยวกับสารเคลือบ แต่กาว ความสะอาด หยดน้ำควบแน่น หรือการตั้งเครื่องก็อาจมีส่วน ฉลากกาวในตัวไม่ได้อ่อนไหวที่สุดเสมอ และการเปลี่ยนสารเคลือบไม่ใช่คำตอบของการยึดติดล้มเหลวทุกกรณี
ขวดคืนใช้ซ้ำต้องประเมินรอบล้างและการจัดการ ความทนต่อสารซักล้าง อุณหภูมิ และจำนวนครั้งขึ้นกับระบบ การเคลือบเพิ่มอาจเป็นส่วนหนึ่งของบางกระบวนการ แต่ไม่ใช่บริการอัตโนมัติหลังทุกเที่ยวสำหรับขวดทุกชนิด
ข้อมูลสำหรับขอราคา
ส่งความจุเป็น ml และ oz ชนิดฉลากหรือฟิล์มหด งานพิมพ์ การใช้ซ้ำ การล้าง รวมถึงสภาพสายพาน เครื่องบรรจุ และบรรจุภัณฑ์ SGSBOTTLE มีฐานผลิต 2 แห่ง ข้อมูลเหล่านี้ช่วยหารือแผนที่เหมาะกับคำสั่งซื้อ ควรตกลงลักษณะแรงเสียดทานและการตรวจยืนยันฉลากก่อนสรุปราคาและสั่งซื้อ