Proses produksi botol kaca menghubungkan campuran bahan dengan bentuk, berat, pemeriksaan, dan kemasan pengiriman. SGSBOTTLE memasok melalui 14 lini di Shandong dan Xuzhou, Jiangsu. Delapan tahap berikut menjelaskan asal angka pada gambar teknis atau penawaran Anda: distribusi dinding, kejernihan, berat, metode pemeriksaan, hingga jumlah botol dalam kontainer. Peralatan di kedua lokasi tidak seluruhnya sama.
1. Menyiapkan campuran bahan
Pasir silika, soda abu, batu kapur, bahan tambahan, dan pecahan kaca ditimbang sesuai formulasi. Pecahan kaca daur ulang dalam campuran SGSBOTTLE rata-rata 20% dan dapat mencapai 30%, bergantung pada warna. Persentase tersebut menerangkan komposisi bahan; jangan langsung mengubahnya menjadi klaim persentase penurunan emisi suatu botol.
Warna juga dimulai di sini. Senyawa besi dan sulfur digunakan untuk warna amber, kromium untuk hijau, sedangkan bahan berkadar besi rendah membantu menghasilkan kaca ekstra bening. Bagi pembeli, warna dalam massa kaca dan kelas kejernihan merupakan keputusan yang terkait dengan jadwal tungku. Warna di luar program produksi perlu mendapat konfirmasi jumlah minimum dan waktu tersendiri.
2. Peleburan mengikuti jadwal warna
Campuran melebur pada suhu sekitar 1.500 °C. Tungku bekerja terus-menerus; mengubah pesanan kecil bukan alasan untuk mematikan tungku lalu mengganti warnanya. SGSBOTTLE memakai gas alam sejak 2016. Jaringannya terdiri dari 7 lini di Shandong dan 7 lini di Xuzhou, dengan keluaran yang dinyatakan sebesar 2 juta unit per hari.
Perubahan warna lelehan memerlukan perencanaan. Tanyakan warna yang dijadwalkan dan kapan warna pilihan Anda bisa diproduksi. Kehadiran sebuah warna dalam foto katalog belum membuktikan barang tersedia untuk langsung dikirim.
3. Pengumpanan menentukan berat kaca
Kaca cair mengalir melalui saluran pengondisian menuju pengumpan. Pisau memotongnya menjadi gumpalan dengan berat tertentu untuk dimasukkan ke mesin pembentuk.
Sebagai contoh desain, botol minuman beralkohol 750 ml (25,4 US fl oz) dengan berat 500 g dan versi lebih ringan 420 g memerlukan jumlah kaca yang berbeda. Ini bukan janji bahwa semua bentuk dapat dikurangi dengan selisih tersebut. Berat dan toleransi perlu dicantumkan pada gambar; rancangan yang lebih ringan juga harus diperiksa distribusi dinding serta kesesuaiannya terhadap beban pemakaian.
4. Membentuk botol pada mesin IS
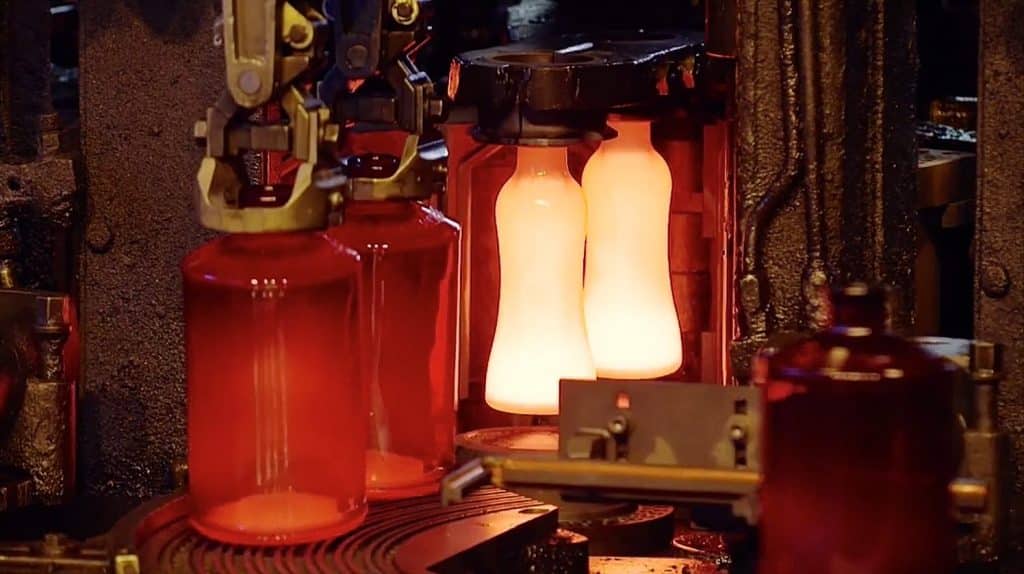
Gumpalan masuk ke cetakan awal mesin IS. Cincin leher membentuk bagian mulut, termasuk ulir atau bibir untuk penutup, sementara kaca masih dapat dibentuk. Prabentuk berongga kemudian disiapkan sebelum dipindah ke cetakan akhir.
- Tiup–tiup: udara membentuk prabentuk dan selanjutnya bentuk akhir; umum pada botol berleher sempit.
- Tekan–tiup: penekan membentuk prabentuk sebelum tahap peniupan, banyak digunakan untuk wadah bermulut lebar.
- NNPB: proses tekan–tiup untuk leher sempit, digunakan untuk mengendalikan penyebaran kaca dalam pengembangan botol yang lebih ringan.
Shandong memakai NNPB untuk produksi flint dan amber dalam volume besar. Botol minuman beralkohol super flint dibentuk pada mesin IS, 6S, dan 8S. Xuzhou memiliki 7 lini; satu lini dapat menjalankan hingga delapan produk sekaligus untuk mendukung campuran SKU dan jumlah lebih kecil.
Di cetakan akhir, udara menekan prabentuk ke dinding cetakan. Detail timbul pada cetakan ikut terbentuk di permukaan botol. Berat total yang sesuai belum membuktikan dindingnya sesuai: penumpukan kaca di tempat yang salah dapat meninggalkan bagian terlalu tipis untuk penggunaan yang direncanakan.
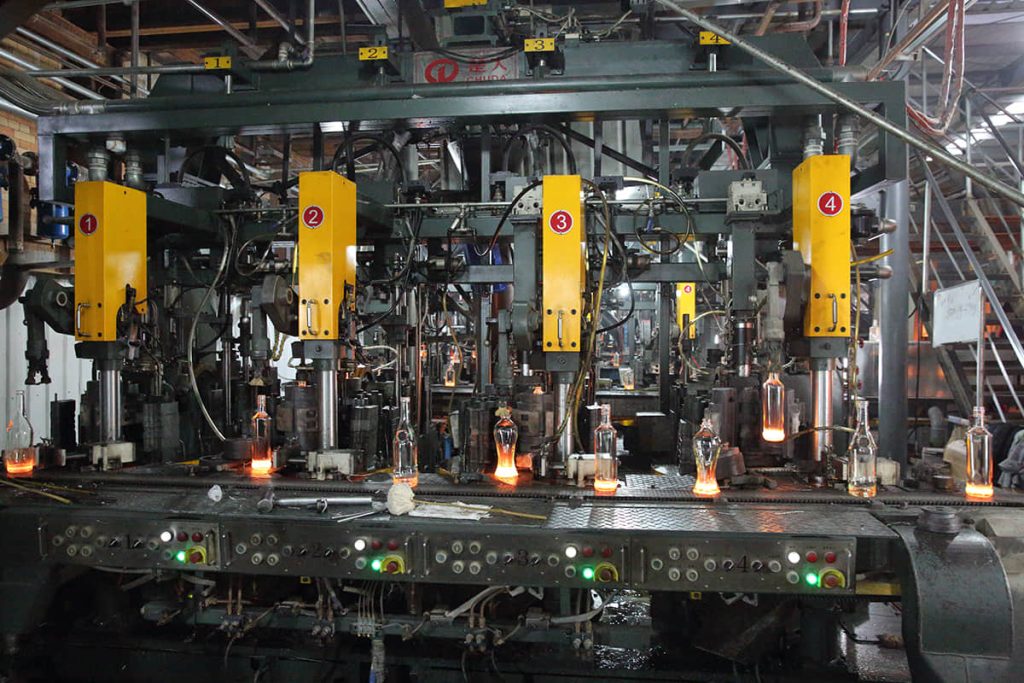 Bagian mulut dibentuk sejak awal, saat kaca masih cukup lunak untuk membentuk ulir dan permukaan penyegelan.
5. Pelapisan panas melindungi permukaan botol kaca
Setelah keluar dari cetakan, botol melewati unit pelapis yang membentuk lapisan tipis oksida timah. Lapisan panas merupakan bagian dari sistem perlindungan permukaan bersama lapisan dingin; fungsinya tidak boleh ditafsirkan sebagai perbaikan botol yang sudah retak. Proses ini digunakan pada lini flint di Shandong.
Kontak antarkaca selama pemindahan dapat merusak permukaan. Karena itu, kondisi permukaan perlu dinilai bersama berat dan bentuk, bukan hanya penampilan botol saat baru keluar dari mesin.
6. Anil mengurangi tegangan sisa
Perbedaan suhu di bagian dalam dan luar dinding menimbulkan tegangan. Tungku anil membawa botol melalui zona suhu terkontrol, lalu mendinginkannya mengikuti kurva yang sesuai. Perjalanan ini umumnya sekitar satu jam, dengan tujuan mengurangi tegangan sisa sebelum proses berikutnya.
Botol yang tampak baik masih dapat memiliki tegangan yang tidak sesuai dengan kondisi pengisian. SGSBOTTLE menggunakan pemeriksaan polariskop untuk mengevaluasi tegangan sisa. Mintalah laporan yang relevan saat menyepakati rencana pemeriksaan kiriman; penampilan saja bukan penggantinya.
7. Bagian dingin: pelapis dan pemeriksaan
Di Shandong, lapisan dingin setelah anil mengurangi gesekan saat botol bersentuhan di konveyor. Perlindungan ini membantu membatasi goresan selama pemindahan, pengemasan, pengangkutan, dan pengisian berikutnya.
Metode pemeriksaan berbeda menurut lokasi. Shandong menggabungkan pemeriksaan mesin dengan pemeriksaan manual. Di Xuzhou, 100% unit diperiksa dengan tangan dan pemeriksaan sampel dilakukan setiap dua jam. Kedua lokasi memeriksa kapasitas melalui penimbangan air serta memperhatikan mulut dan permukaan penyegelan sebelum pengemasan. Serpihan pada bidang kontak penutup dapat menyebabkan kebocoran meskipun badan botol terlihat baik.
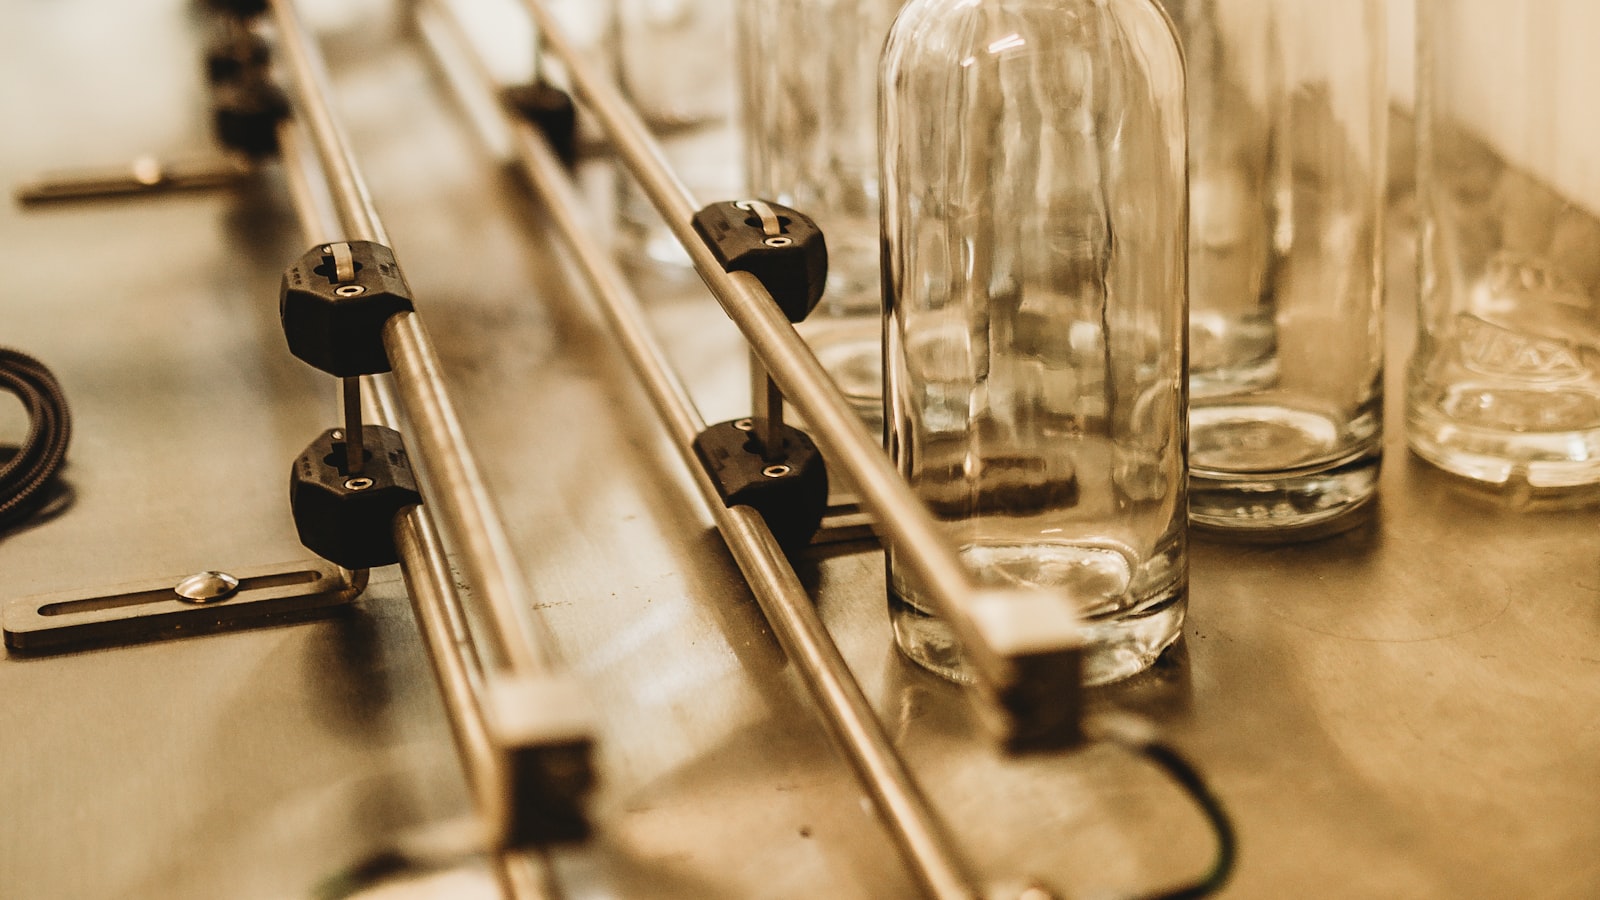 SGSBOTTLE memeriksa bagian mulut sebelum pengemasan dalam jaringan 14 lini di Shandong dan Xuzhou.
8. Pengemasan dan penyusunan palet
Botol dapat disusun berlapis dengan bantalan serta pemisah di dalam kontainer, atau ditempatkan dalam karton maupun lapisan di atas palet lalu dibungkus. Susunan tanpa palet dapat memanfaatkan ruang lebih rapat, sedangkan palet memudahkan pembongkaran. Shandong menggunakan penyusun palet otomatis.
Data pemuatan SGSBOTTLE menunjukkan sekitar 25.000 botol 750 ml (25,4 US fl oz) berbentuk standar per 40HC, 22.000 untuk bentuk tidak beraturan, atau 60.000 botol 355 ml (12 US fl oz). Angka ini merupakan acuan untuk konfigurasi terkait. Dimensi karton, palet, dan komposisi SKU menentukan rencana muat yang menyertai penawaran sebenarnya.
Menghubungkan proses dengan keputusan pembelian
- Tetapkan warna dalam massa kaca serta kelas kejernihan bersama jadwal tungku dan jumlah minimum.
- Nyatakan berat, toleransi, dan kebutuhan dinding pada gambar, lalu periksa kesesuaiannya dengan pemakaian.
- Sepakati pemeriksaan tegangan, permukaan, mulut, dan kapasitas beserta laporan yang diperlukan.
- Bedakan metode pemeriksaan serta peralatan Shandong dan Xuzhou.
- Minta rencana kemasan dan muatan sesuai bentuk, jumlah, serta campuran SKU pesanan.
Untuk meminta penawaran SGSBOTTLE, kirim kapasitas, target berat, produk yang akan diisi, penutup, dan proses pengisian. Informasi tersebut menghubungkan kebutuhan pembelian dengan keputusan yang benar-benar dibuat di lini produksi.